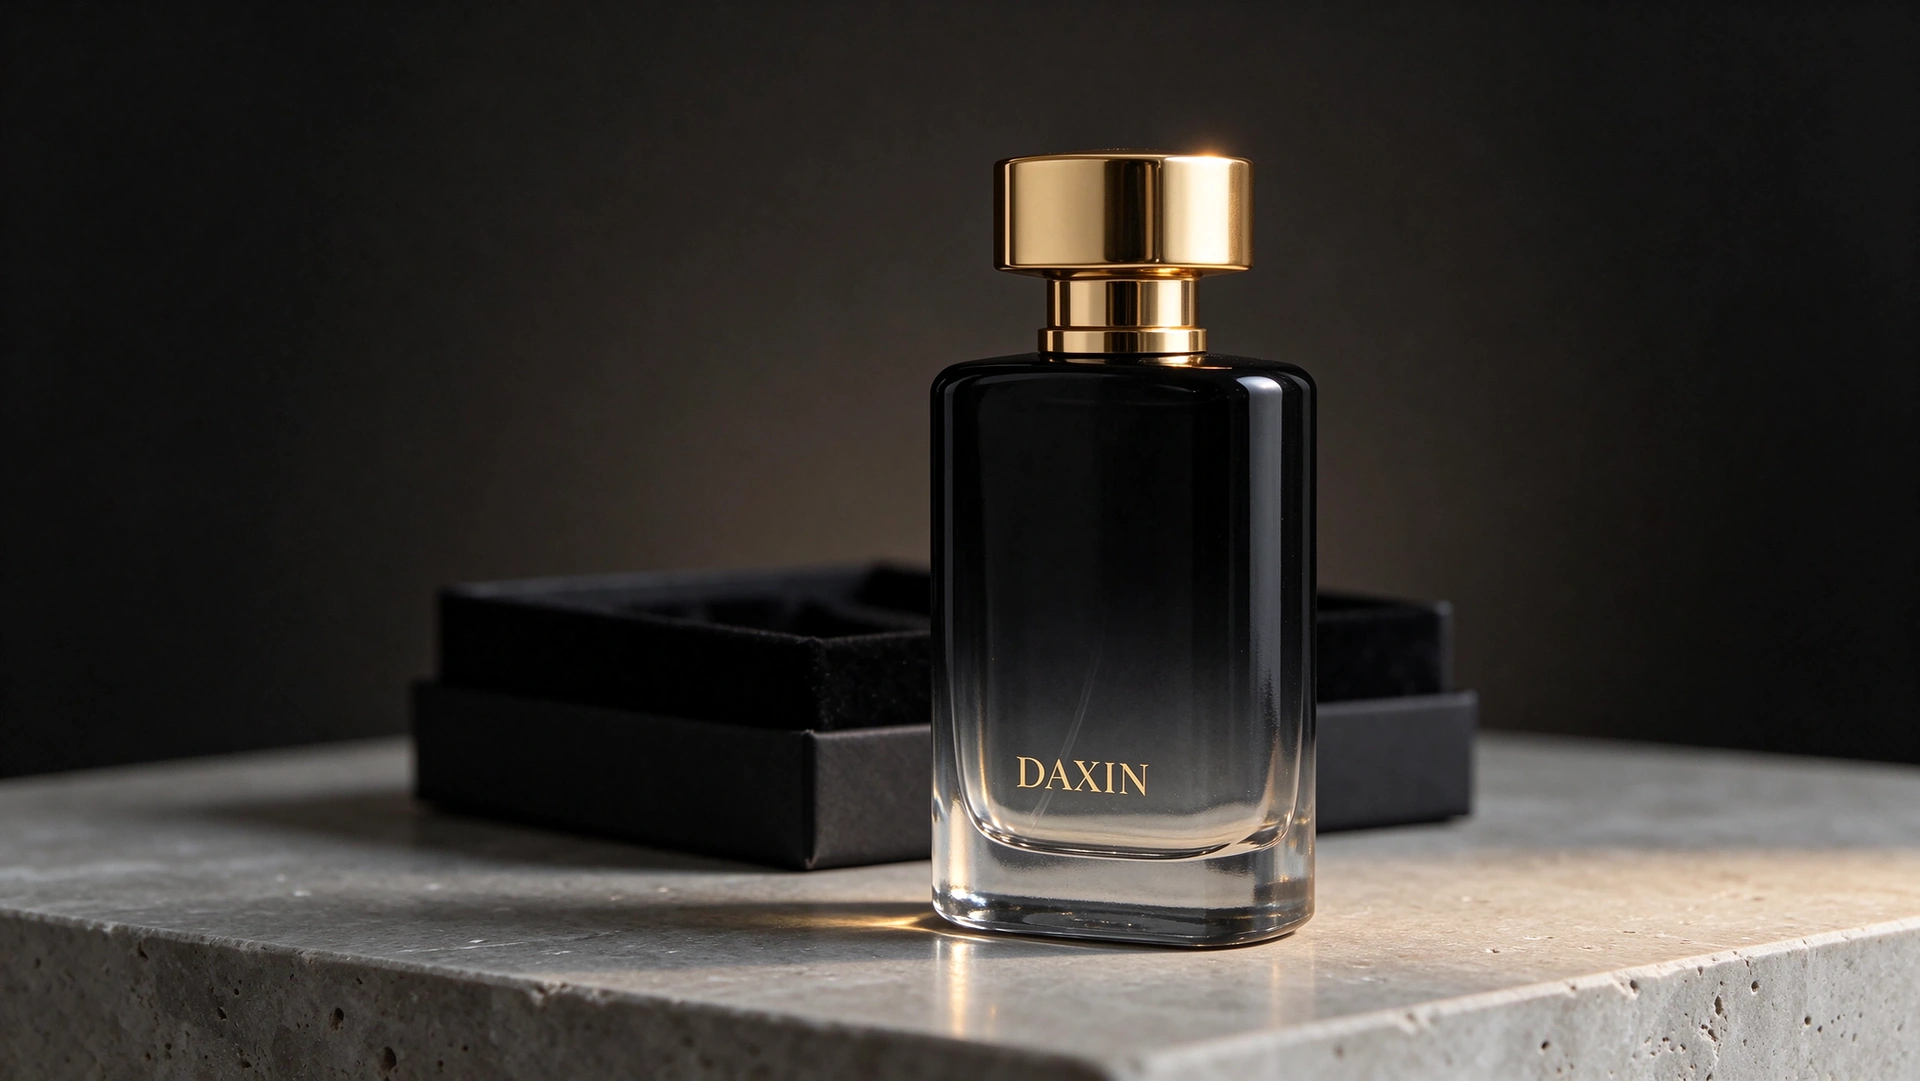
Étude de cas : Flacon de parfum dégradé de 100 ml avec bouchon en zamak doré
Étude de cas : Flacon de parfum dégradé de 100 ml avec bouchon en zamak doré
D'un brief de deux pages à un emballage prêt à la vente en 11 semaines — sans modifier la silhouette déjà approuvée par la marque.
Cette étude de cas décrit en détail comment ce projet a été réalisé : le cahier des charges, les choix techniques, les essais de décoration et les résultats obtenus au final.
En un coup d'œil | |
Capacité | 100 ml, avec un dérivé de 50 ml sur le même goulot |
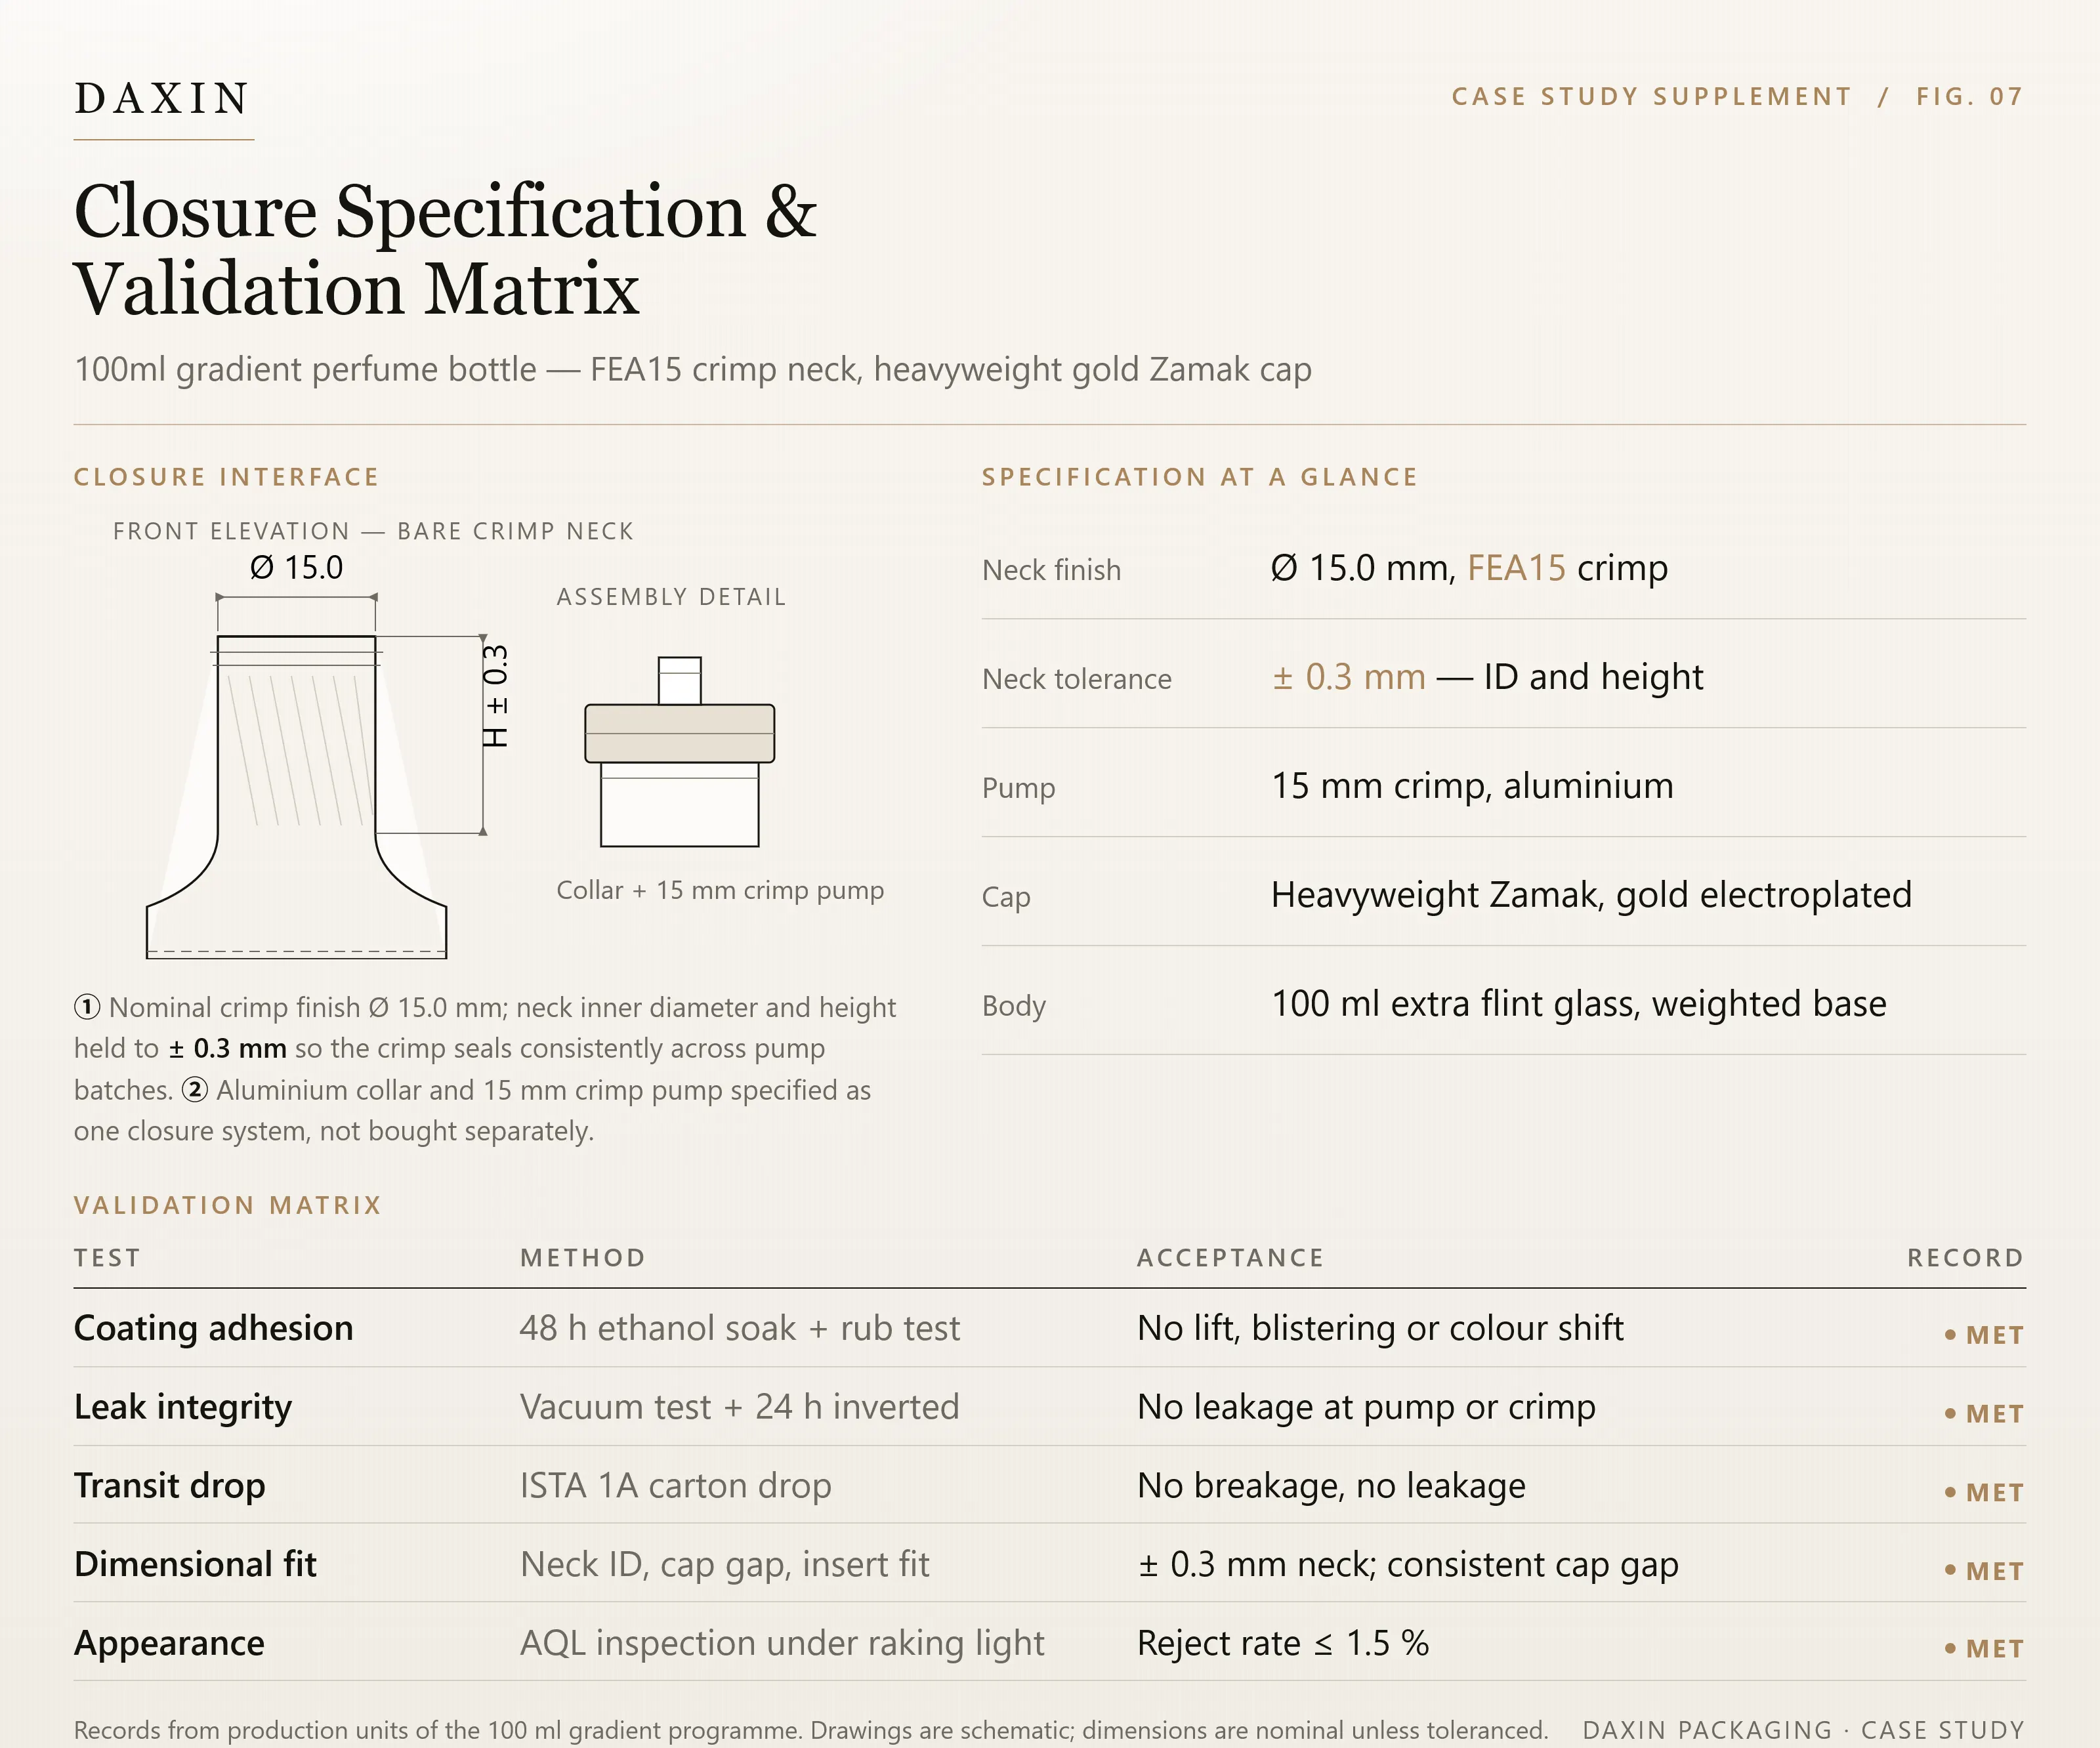
Col / fermeture | sertissage FEA15 |
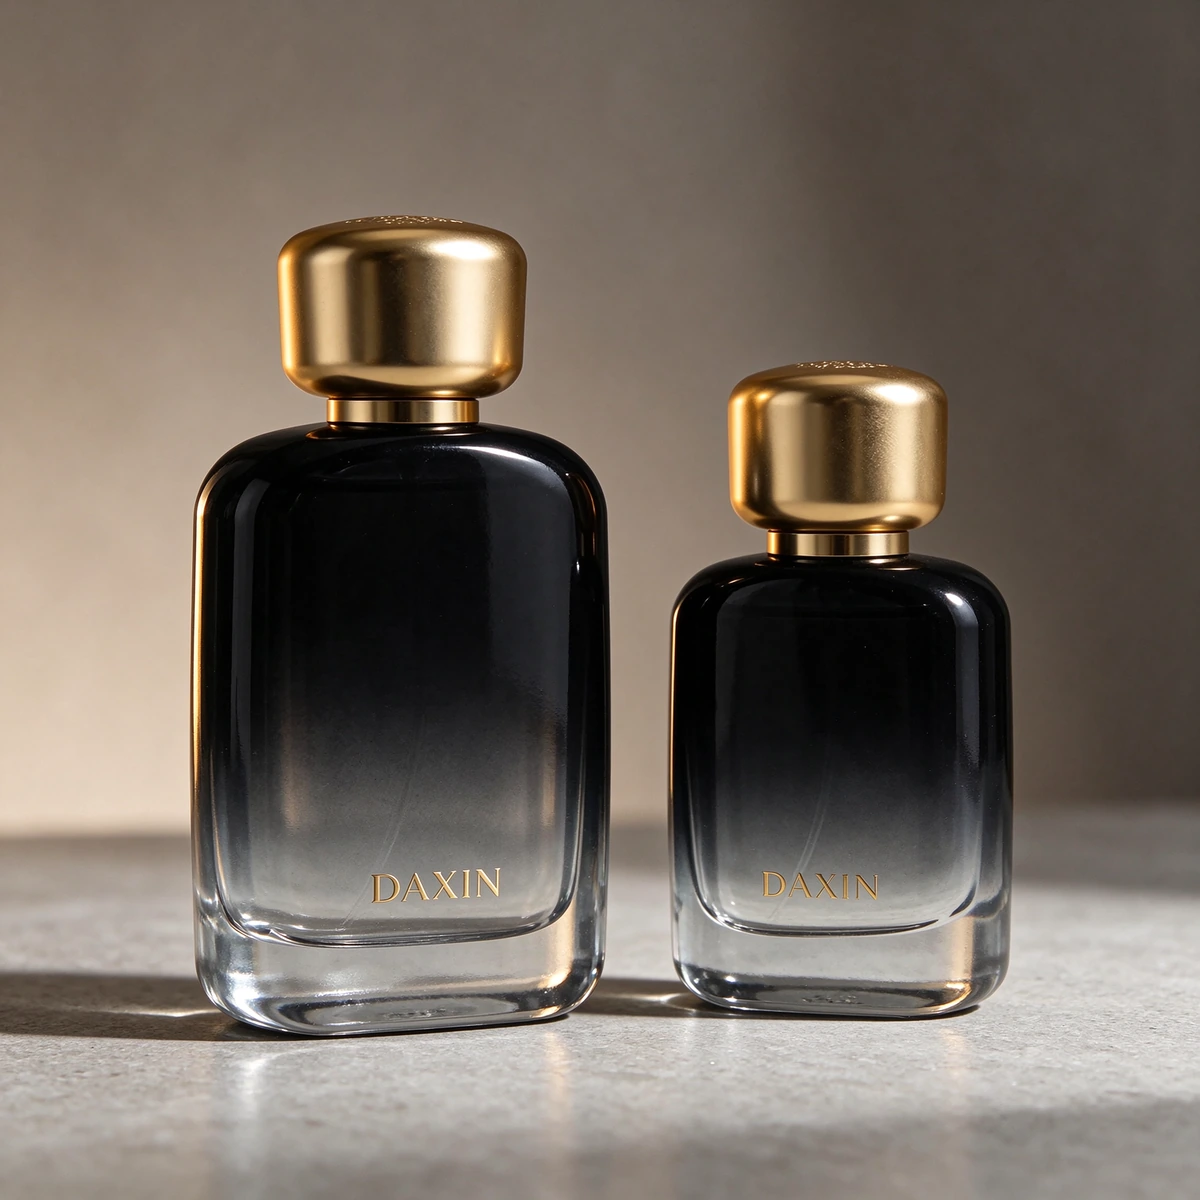
Verre | Silex supplémentaire, base épaisse, corps rectangulaire arrondi |
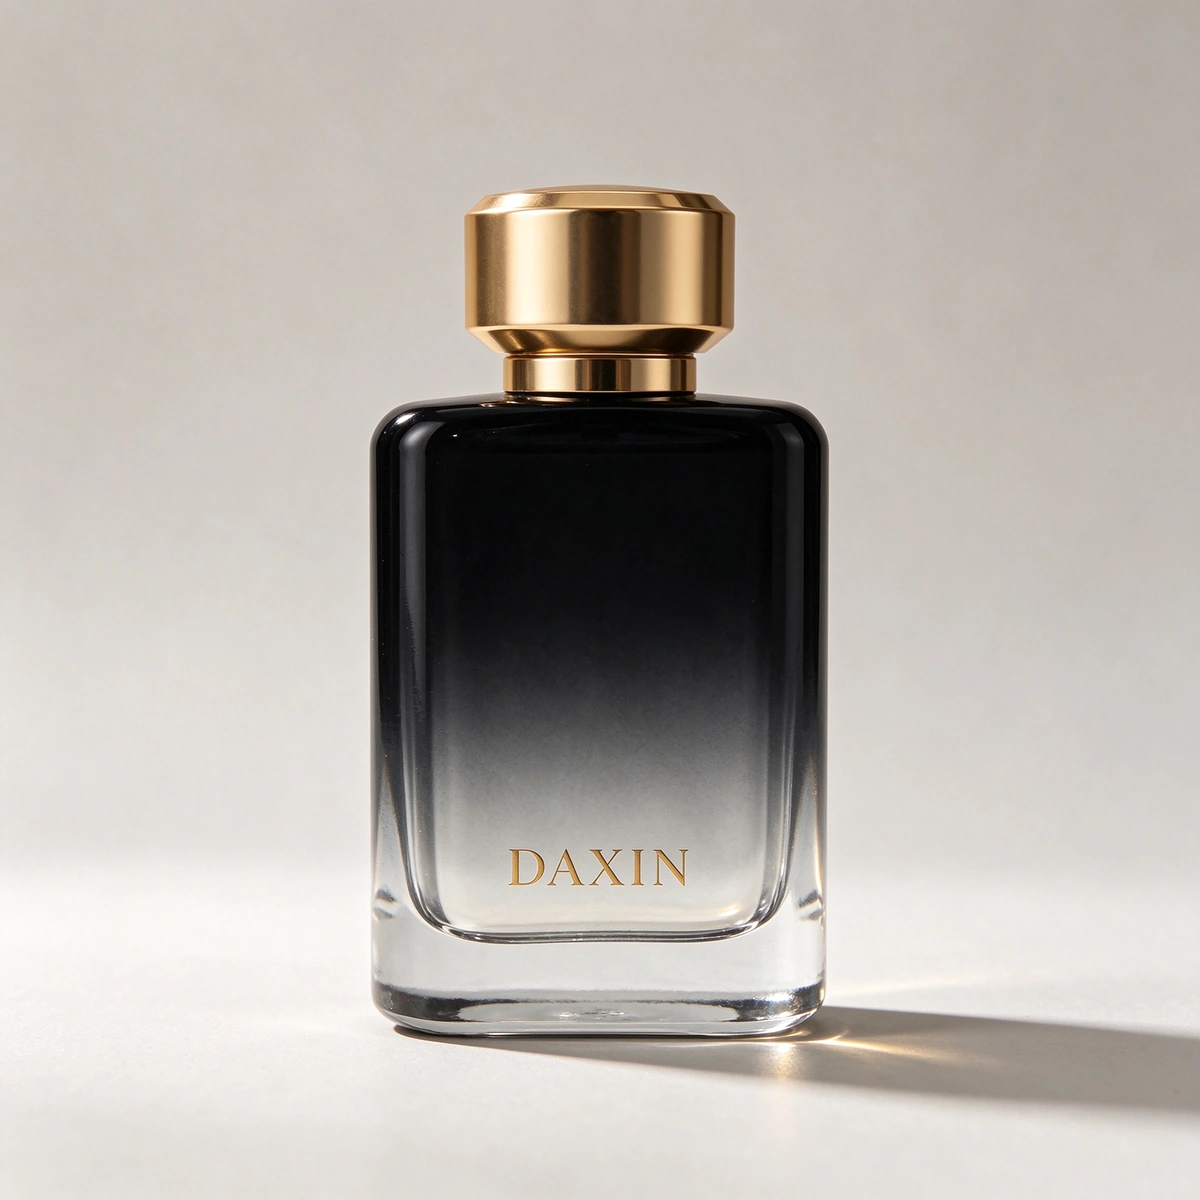
Capuchon | Zamak épais, plaqué or |
Décoration | Revêtement par pulvérisation dégradée + logo estampé à chaud |
Secondaire | Coffret cadeau rigide avec intérieur en velours, sac assorti |
MOQ | 10 000 pièces |
Délai de mise en œuvre | 15 à 20 jours de moisissure + 25 à 30 jours de production |
Conformité | SGS, CE, RoHS, TUV, Intertek |
1. Contexte du projet
La marque s'est adressée à nous après l'échec d'une première phase de prototypage avec un autre fournisseur. Le rendu 3D approuvé était satisfaisant à l'écran, mais n'avait jamais été testé physiquement. Trois problèmes étaient survenus :
Le revêtement dégradé s'est dégradé au niveau de la ligne de transition, laissant apparaître une arête nette où le noir se fondait dans le verre transparent.
Le bouchon proposé était visuellement correct mais trop léger en main, si bien que l'emballage donnait l'impression d'un design premium, mais d'une exécution à petit budget en rayon.
La bouteille était instable une fois remplie. Elle tenait bien vide, mais vacillait au niveau du repère de remplissage une fois la pompe et le bouchon installés.
La date de lancement était fixée par une période de distribution, et la marque avait déjà réalisé les visuels de la campagne avec la silhouette approuvée. Il n'était pas question de repenser le design. L'objectif était de rendre le modèle existant fabricable, reproductible et expédiable.
2. Le résumé
Exigence | Pourquoi c'était important | Risque en cas d'oubli |
Silhouette inchangée | Les ressources de campagne et le plan de vente au détail étaient déjà verrouillés. | Reprise de tournage, report, pertes de budget média |
Dégradé du noir opaque au transparent, sans ligne de transition nette. | Le dégradé est la principale signature visuelle de la marque. | Bandes visibles sur chaque unité |
Bouchon en or avec poids réel | Valeur perçue en rayon, en main et au déballage | L'emballage fait plus bas de gamme que le jus. |
sertissage FEA15 | Alimentation standard en pompes, flexibilité de la deuxième source | Pompe à source unique, sans solution de repli |
résistance à l'alcool | Le parfum contient environ 70 à 80 % d'éthanol ; il attaque les revêtements fragiles. | Décollement du revêtement, cloquage, décollement de l'étiquette |
Durabilité en transit | Cartons d'exportation, fret maritime, colis e-commerce | Réclamations pour bris et fuites |
Première commande de 10 000 pièces, à une date fixe | Fonds de roulement et calendrier de lancement | Rupture de stock dès le lancement |
3. La solution
Composant | Matériaux et spécifications | Décoration |
bouteille en verre | Verre extra flint de 100 ml, col FEA15, base lestée | Option glaçage, pulvérisation personnalisée, mise à niveau High Sint |
Pulvérisateur / atomiseur | Pompe en aluminium haute précision, sertissage FEA15 | finitions or, argent, noir mat, brillantes |
Collier | Collier en aluminium assorti | Ajustement parfait à la pompe |
Capuchon | Casquette en zamak épais | Galvanoplastie, gravure laser, option magnétique |
coffret cadeau | Boîte rigide avec insert personnalisé en velours/EVA | Marquage à chaud, sérigraphie, gaufrage |
Le concept de base est resté inchangé : même silhouette, même dégradé, même géométrie du bouchon. Seuls la répartition du poids du corps en verre, le procédé de revêtement, l’alliage et l’épaisseur du plaquage du bouchon, ainsi que la géométrie de l’insert assurant la stabilité de la bouteille pendant le transport, ont évolué.
4. Points techniques et liés au savoir-faire
4.1 Poids du corps en verre et de la base
La présence de silex supplémentaires a également son importance pour la décoration. Moins de grains, de bulles et de stries dans le verre signifie que le revêtement adhère à une surface propre, ce qui fait la différence entre un dégradé uniforme et un dégradé marbré.
4.2 Collet à sertir FEA15
La norme FEA15 est la norme de sertissage la plus répandue pour les pompes à parfum en Europe et au Moyen-Orient. Son utilisation a permis deux choses : d’une part, d’élargir le choix de fournisseurs qualifiés à plusieurs fournisseurs au lieu d’un seul ; d’autre part, de permettre au sous-traitant de la marque de conditionner les flacons sur son équipement existant sans avoir à changer de pièces. Le diamètre intérieur et la hauteur du col ont été maintenus à ±0,3 mm afin de garantir une étanchéité constante du sertissage d’un lot de pompes à l’autre.
4.3 Bouchon : Zamak, et non plastique plaqué
Nous avons également ajusté l'intérieur de la casquette au niveau du col afin que l'espace soit constant tout autour. Une variation de 0,4 mm à ce niveau fait toute la différence entre une casquette usinée et une casquette mal ajustée.
4.4 Revêtement à dégradé
Masquez la zone claire et contrôlez l'angle et la distance de pulvérisation afin que le fondu soit obtenu par des passages qui se chevauchent plutôt qu'en un seul impact.
Créez le dégradé par couches, en éclaircissant à chaque passage vers la base, puis laissez sécher entre chaque couche.
Cuire à une température contrôlée pour que le revêtement se réticule complètement ; un revêtement insuffisamment cuit est celui qui se soulève au contact de l'éthanol.
Examinez la ligne de transition sous un éclairage rasant, et non sous un éclairage diffus ; les bandes invisibles sous un éclairage plat sont évidentes sur l’étagère.
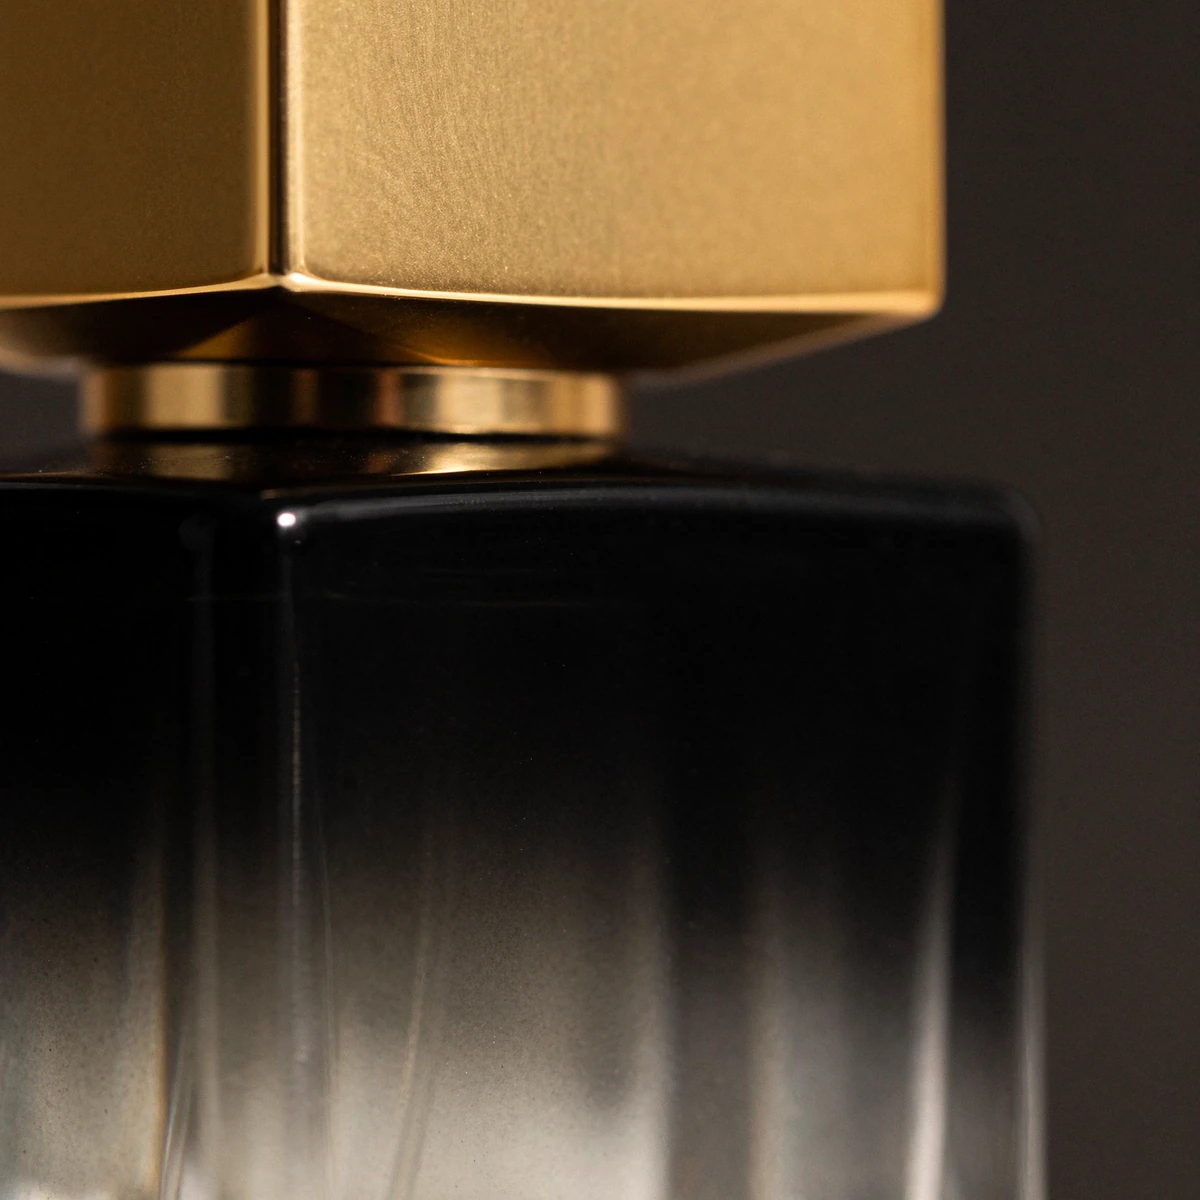
4.5 Logo estampé à chaud sur une surface incurvée
Le logo est apposé sur un panneau légèrement incurvé ; une matrice plate aurait donc entraîné une impression irrégulière. Nous avons utilisé une matrice en silicone flexible avec un rayon de courbure adapté, ainsi qu'un gabarit de positionnement prenant comme référence le goulot plutôt que la base. Le goulot étant la dimension la plus étroite de la bouteille, le repérage est ainsi parfaitement régulier d'une unité à l'autre.
4.6 Emballage secondaire
Test | Méthode | Acceptation |
Adhésion du revêtement | Trempage dans l'éthanol pendant 48 h + frottement | Aucune apparition de décollement, d'ampoules ou de changement de couleur. |
Fuir | Test de vide + 24 h à l'envers | Aucune fuite au niveau de la pompe ou du sertissage |
Baisse | Dépose de carton ISTA 1A | Aucune casse, aucune fuite |
Dimensionnel | Diamètre intérieur/hauteur du cou, ajustement du capuchon, cavité d'insertion | col de ±0,3 mm, écartement du capuchon constant |
Apparence | Inspection AQL sous éclairage rasant | Taux de rejet inférieur à 1,5 % |
5. Processus d'exécution
Scène | Travail | Durée |
1. Aperçu bref et technique | Examen des intentions de conception, liste des risques, décision concernant le cou et la fermeture | Semaine 1 |
2. Dessin 3D et technique | Dessin technique d'après le rendu approuvé, échantillon manuel en verre de stock | Semaine 1-2 |
3. Moule et premiers essais | Conception du moule, premiers échantillons, poids de base et validation du sertissage | 15 à 20 jours |
4. Essais de décoration | passes de gradient, profil de cuisson, matrice et gabarit d'estampage à chaud | 5 à 7 jours |
5. Validation et essai pilote | Plan de test complet sur les unités pilotes, ajustement des inserts, chute de carton | 1 semaine |
6. Production de masse | 10 000 pièces, inspection AQL en ligne | 25 à 30 jours |
7. Emballage et expédition | Insérer l'assemblage, la configuration du carton, les documents d'exportation | 1 semaine |
Chaque étape se terminait par la validation d'un échantillon. Aucune décision ne pouvait être prise sur la base d'une approbation verbale, car les deux échecs déjà rencontrés par la marque étaient survenus à une étape qui n'avait jamais été officiellement clôturée.
6. Résultats
Cible | Réalisé |
Silhouette inchangée par rapport au modèle approuvé | Met — pas de nouvelle prise de vue nécessaire |
Dégradé sans bande de transition visible | Météo — bandes éliminées, vérifiées sous lumière rasante |
Casquette avec poids authentique et placage de qualité supérieure | Mét. — Zamak épais, plaqué or |
Le revêtement résiste au contact avec l'éthanol | Met — 100 % de réussite au test de trempage et de frottement de 48 h |
Aucune fuite ni casse pendant le transport | Satisfaction garantie — aucun échec lors des tests de carton ISTA 1A |
taux de rejet de la décoration | Maintenu sous la barre des 1,5 % lors de l'inspection AQL |
Première commande de 10 000 pièces dans les délais prévus | Met — expédié à l'intérieur de la vitrine du magasin |
Le même col et le même bouchon ont été réutilisés six mois plus tard pour un dérivé de 50 ml, sans nouveau moule ni nouvelle qualification de pompe.
L'opérateur de remplissage n'a signalé aucun arrêt de ligne dû à des défauts de forme ou de sertissage lors de la première production.
Le processus de gradient a été documenté comme une recette reproductible, de sorte qu'une nouvelle commande ne dépend pas de la présence de l'opérateur initial.
7. Les facteurs de réussite de ce projet
Nous avons conçu en respectant le design, et non en le contournant.Chaque modification était invisible à l'œil nu du client : poids de base, alliage, épaisseur du placage, profil de polymérisation, cavité d'insertion.
Le sort du cou a été décidé très tôt.Le sertissage FEA15 a permis à la marque de concurrencer la pompe et d'assurer la compatibilité avec le système de remplissage avant même que la décoration ne soit abordée.
Les revêtements ont été testés avec l'agresseur réel.De l'éthanol, et non de l'eau, dans les unités de production, et non dans les échantillons de laboratoire.
L'emballage était considéré comme faisant partie de la protection pendant le transport.L'insert a été dimensionné en fonction des dimensions de la bouteille, et non du dessin nominal.
Chaque étape s'est conclue par un échantillon signé.Le projet n'a jamais transposé une hypothèse non approuvée à l'étape suivante.
8. Produits connexes et points d'entrée
Collection de flacons de parfum— Flacons de parfum en verre de 30 ml, 50 ml et 100 ml, de formes carrées, rectangulaires, rondes, cylindriques et sculpturales, avec options de pompe et de bouchon.
Flacon de parfum personnalisé— Projets OEM/ODM avec moules personnalisés, capuchons de couronne, capuchons sertis de pierres précieuses et corps à finition cuir.
Flacon de parfum dégradé de 100 ml avec boîte— La configuration standard la plus proche de celle-ci : dégradé noir-transparent, capuchon carré mat, coffret cadeau rigide.
Flacon de parfum en vaporisateur mat de 100 ml— Boîtier rectangulaire haut, finition mate noire, blanche ou blanc-bleu.
Emballage de parfum— pompes, colliers, bouchons et boîtes spécifiés comme un seul système plutôt que d'être achetés séparément.
Autres études de cas— sauvetage d'emballages, consolidation de plusieurs références et autres projets liés aux flacons de parfum.
Vous prévoyez de créer une bouteille similaire ?
Envoyez-nous le profil, la capacité et le marché visé. Nous vous fournirons un descriptif détaillé des composants, un schéma de décoration, un calendrier de fabrication des moules et un devis en fonction de la quantité commandée, avant même le début de la découpe.