Protéger l'intention de conception tout en réduisant l'incertitude de production
01 / L'échantillon physique a modifié le brief
Le projet semblait prêt, jusqu'à l'arrivée des échantillons physiques.
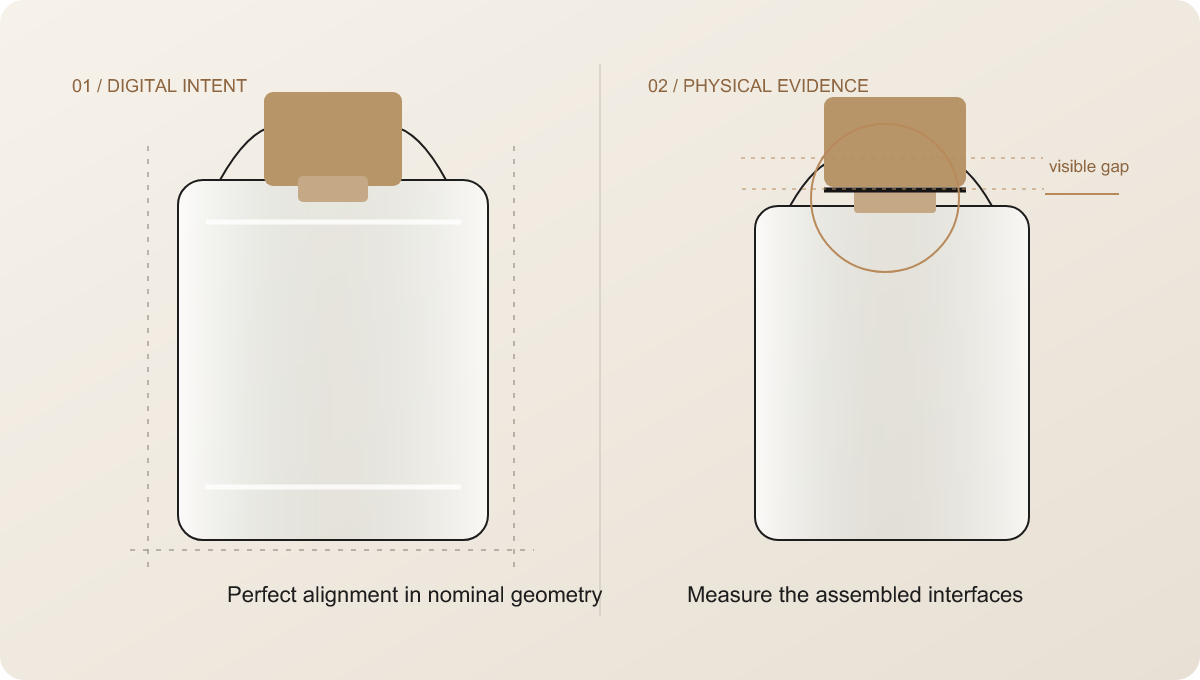
À l'écran, le flacon semblait abouti. Le flacon arborait d'élégantes proportions rectangulaires, le bouchon parfaitement centré, les surfaces champagne-métalliques s'harmonisaient et le décor était d'une grande sobriété. Le rendu véhiculait l'image d'un objet parfumé haut de gamme, sans la moindre aspérité. L'échantillon physique, en revanche, révélait une tout autre réalité.
La transition entre le bouchon et la bouteille ne semblait pas aboutie. Un col presque invisible sur l'image numérique devenait très visible sous la lumière réelle. L'assemblage de la bouteille, de la pompe et du bouchon était possible, mais la silhouette finale paraissait moins travaillée que le concept initial. La couleur changeait lorsque l'on passait du verre transparent au plastique opaque, puis au métal réfléchissant. Un visuel équilibré sur un écran plat se comportait différemment près d'une épaule incurvée et du bord réel d'une bouteille. Ces problèmes constituent le scénario de sauvetage anonymisé utilisé dans cette ébauche ; la séquence exacte du projet et les éléments observés sont [VÉRIFICATION DES FAITS / DAXIN À CONFIRMER].
Le changement important ne résidait pas dans une nouvelle orientation esthétique. Le client avait déjà une vision claire du design. Il s'agissait de comprendre pourquoi le système physique ne parvenait pas à l'exprimer, et de réduire le risque qu'un prototype corrigé masque le même problème jusqu'à la production. La question n'était donc plus « À quoi doit ressembler cette bouteille ? » mais « Quelle interaction empêche l'emballage assemblé d'avoir l'apparence et le fonctionnement prévus ? »
Cette distinction est importante dansdéveloppement de flacons de parfum personnalisésUne image de synthèse peut communiquer les proportions, le rendu final souhaité et l'identité de la marque. Elle ne peut cependant pas prouver la répartition du verre, la hauteur de la pompe installée, la tenue du bouchon, l'épaisseur du revêtement, le transfert du décor, la répétabilité de l'assemblage ni la protection lors du transport. Ce sont des relations physiques qui ne deviennent visibles que lorsque les matériaux, les procédés et les tolérances sont réunis.
Intention de rendre compte vs preuve matérielle.Le concept visuel décrit la cible ; l’échantillon révèle les interfaces qui doivent être mesurées.
Intention de rendu vs preuve matérielle. Le concept visuel décrit la cible ; l’échantillon révèle les interfaces à mesurer.
02 / Caché jusqu'à l'assemblage
Pourquoi les problèmes d'emballage de parfum apparaissent-ils souvent tardivement ?
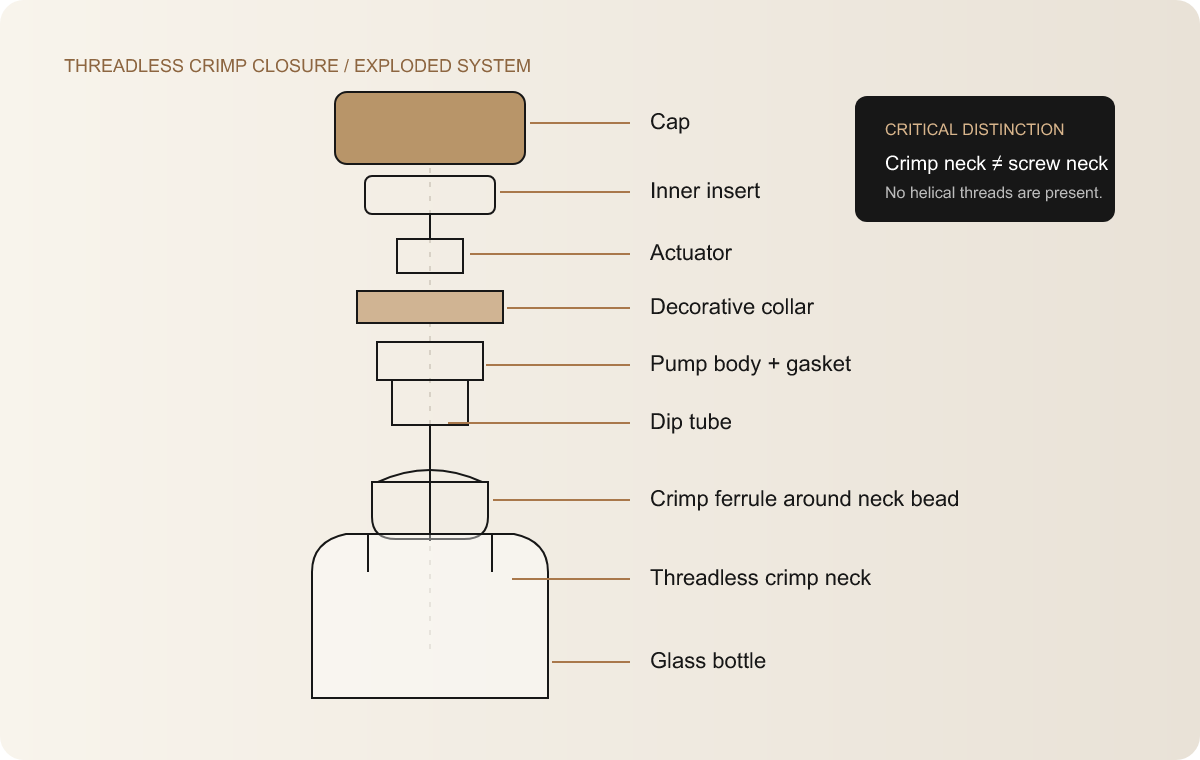
Un flacon de parfum n'est pas un objet unique. Il s'agit d'un ensemble de pièces interconnectées : flacon en verre, goulot, joint et virole de la pompe, actionneur, collerette, bouchon ou insert de bouchon, décoration et emballage d'expédition. Chaque pièce peut être conçue par une équipe différente, fabriquée dans un matériau différent et selon un procédé différent. La CAO représente souvent chaque interface par une valeur nominale précise. La fabrication génère une distribution autour de cette valeur.
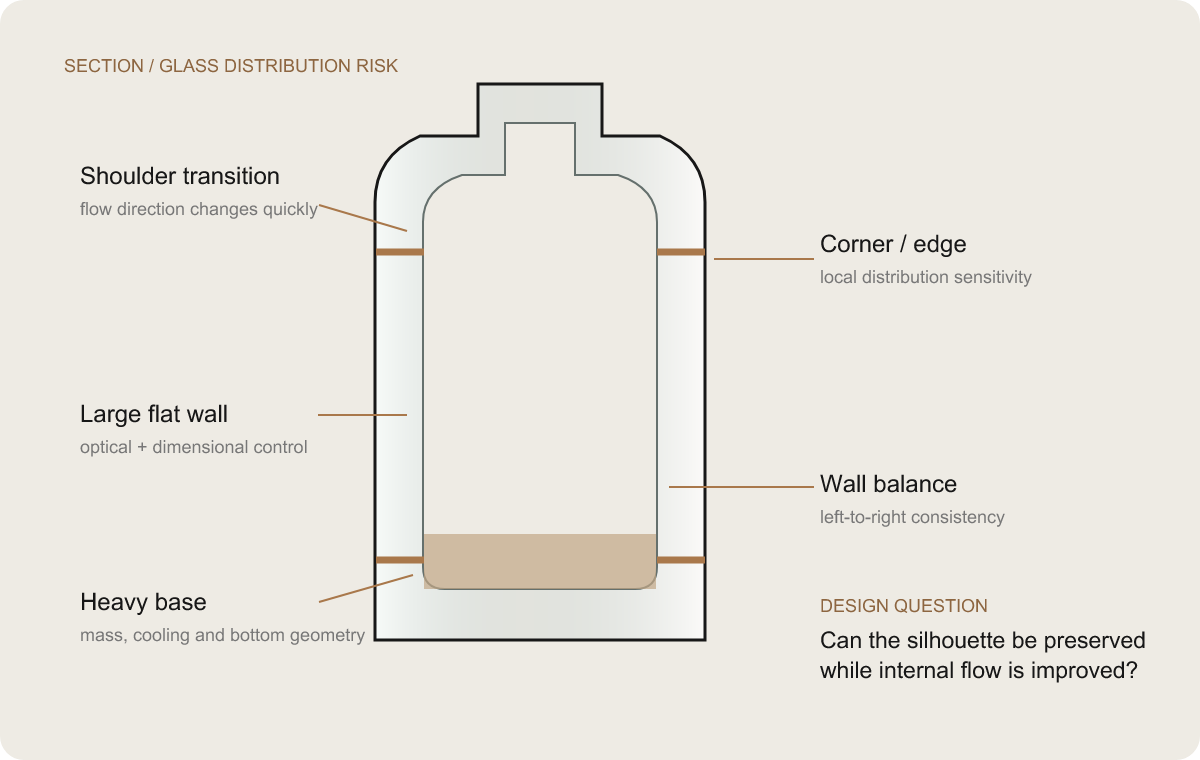
Le verre ajoute une complexité particulière. Il est formé à partir d'un matériau chaud et en mouvement dans un moule, et non usiné comme un bloc fini. La géométrie du col, la transition de l'épaulement, la répartition des parois, la masse de base et les conditions de refroidissement sont liées. Lors de l'installation, une virole de pompe se forme autour du sertissage sans filetage de la bouteille. Un collier prend appui sur la pompe ou la bouteille installée. Un insert de bouchon peut prendre appui sur le collier, l'actionneur ou un autre système de fixation. Enfin, un opérateur ou une machine d'assemblage assemble l'ensemble en appliquant une force et un positionnement précis.
Des problèmes apparaissent également tardivement lorsque les composants sont approuvés séparément. Un fournisseur de flacons vérifie le goulot par rapport à son dessin. Un fournisseur de pompes vérifie sa virole. Un fournisseur de bouchons vérifie le diamètre extérieur et la profondeur d'insertion. Chaque rapport peut être correct. Pourtant, aucun ne répond à la question cruciale du client : le système d'emballage complet du parfum reste-t-il visuellement et mécaniquement acceptable face à des variations réalistes ? Un emballage doit être inspecté verticalement, pour chaque composant, et horizontalement, pour des assemblages répétés.
Le système assemblé.Chaque flèche représente une interface ; une illustration correcte d’un collet à sertir comporte un bourrelet et une virole, et non un filetage.
03 / Retenue avant correction
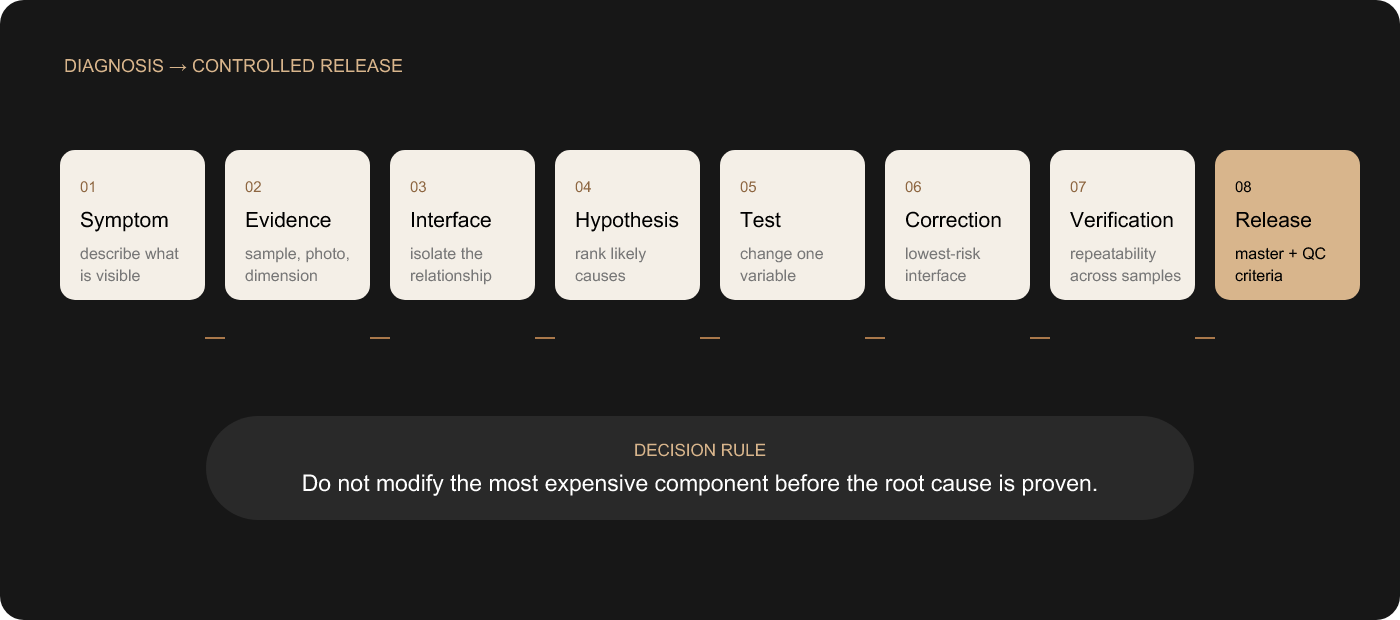
Notre première étape n'a pas été une refonte, mais un diagnostic.
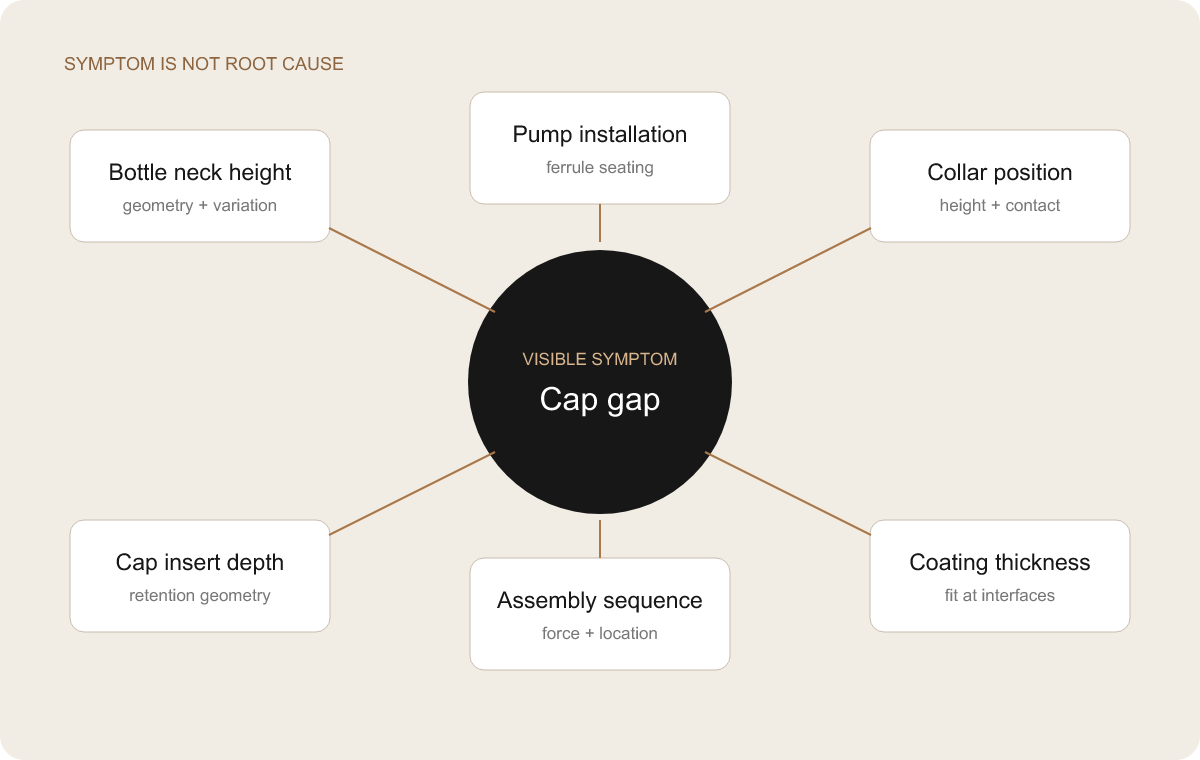
Lorsqu'un flacon de parfum assemblé présente un défaut, le réflexe est souvent de modifier la pièce la plus visible. Pourtant, ce n'est pas forcément la solution la plus rapide pour obtenir un résultat satisfaisant. Un bouchon mal positionné peut être dû au goulot du flacon, à la pompe, à la bague, à l'insert interne du bouchon ou à l'ordre d'assemblage. Modifier le moule du bouchon avant d'avoir identifié ces variables risque de perpétuer le problème, d'engendrer des coûts d'outillage supplémentaires et de compliquer l'interprétation du prochain échantillon.
La méthode de diagnostic commence par la description du symptôme sans désigner de coupable. « Le fournisseur du bouchon a failli » est une conclusion. « L'écart circonférentiel visible est plus important d'un côté et varie d'un assemblage à l'autre » est un élément de preuve. Cette dernière observation peut être mesurée, photographiée sous un éclairage constant et comparée aux dimensions de l'interface. Elle permet d'envisager plusieurs hypothèses vérifiables au lieu de clore l'enquête prématurément.
Diagnostic contrôlé.Une mesure corrective est justifiée par des preuves et n'est mise en œuvre qu'après démonstration de sa reproductibilité.
04 / L'interface visuelle
Premier problème : le bouchon avait une apparence étrange même si ses dimensions étaient « correctes ».
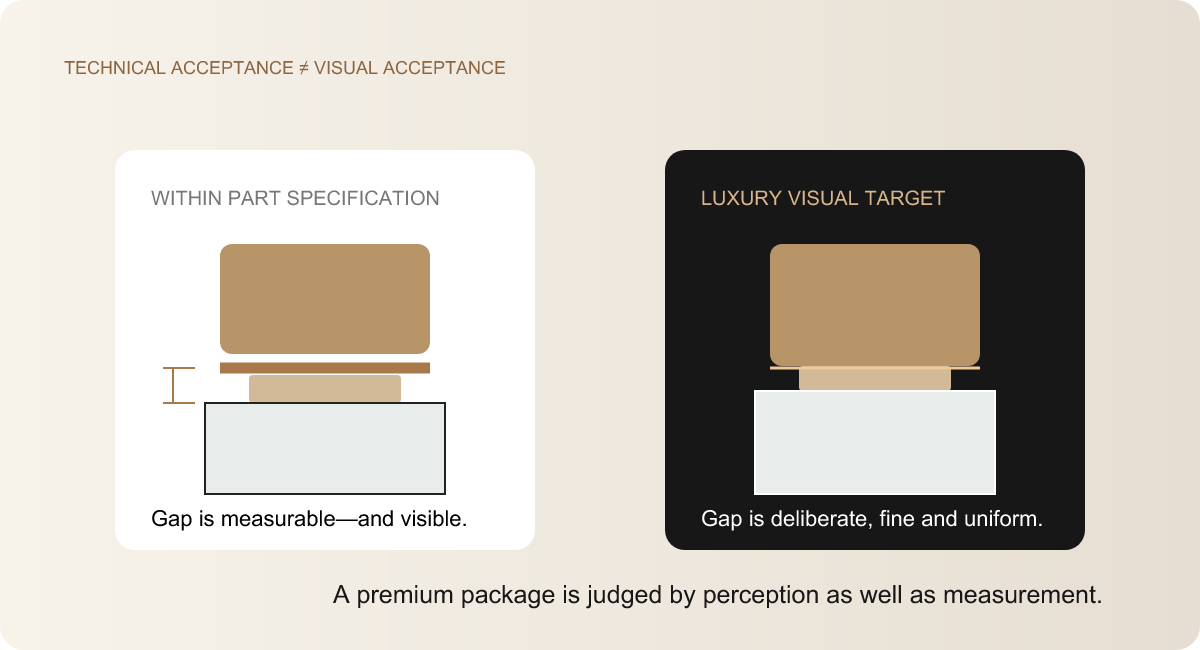
Les emballages de parfums de luxe sont particulièrement sensibles aux transitions. L'œil ne perçoit pas le bouchon, le col et l'épaule comme des lignes d'amorçage distinctes, mais comme une silhouette unique. Un léger changement de position verticale peut exposer davantage le col, affaiblir le lien entre le bouchon et le flacon ou donner l'impression que le bouchon est trop petit. Un espace, même uniforme, peut être trop visible. À l'inverse, un espace apparemment étroit peut s'avérer visuellement inesthétique, car un côté est fermé tandis que l'autre est ouvert.
C’est là que la tolérance technique et la tolérance visuelle divergent. La tolérance technique vérifie si un composant respecte une plage dimensionnelle convenue et continue de remplir sa fonction. La tolérance visuelle, quant à elle, vérifie si le résultat assemblé reste conforme à un design haut de gamme. Une dimension peut réussir le premier test et échouer au second. Inversement, un critère visuel extrêmement strict, ne laissant aucune place aux variations de fabrication réelles, peut aboutir à une spécification irréalisable.
La solution n'est pas d'exiger une « tolérance zéro ». Il s'agit de définir la relation avec le consommateur, d'identifier les éléments qui la constituent et d'appliquer des contrôles réalistes à la chaîne de production. L'objectif peut être une ligne d'ombre volontairement fine et uniforme plutôt qu'une absence totale d'espace. Le col peut être conçu comme un élément visible intentionnel plutôt que comme un détail accidentel. L'insert du bouchon peut absorber les variations tandis que le bouchon extérieur préserve la silhouette essentielle. Ce sont des choix de conception, et non un contrôle esthétique de dernière minute.
Dans le cadre de ce projet, la position du capuchon a été considérée comme une sortie système. Le symptôme précis du défaut, la construction du capuchon et la correction choisie restent à vérifier [VÉRIFICATION DES FAITS / À CONFIRMER PAR DAXIN]. La leçon à tirer, indépendamment de ces éléments, est la suivante : ne modifiez ni le verre ni le capuchon externe tant que l’équipe n’a pas déterminé la référence qui détermine la transition visible finale.
Deux systèmes d'acceptation.La cible idéale permet d'équilibrer une ligne d'ombre de qualité supérieure avec la variation qu'un assemblage reproductible peut supporter.
05 / La chaîne de la dimension cachée
L'accumulation des tolérances : la raison pour laquelle des pièces parfaites peuvent créer un ensemble imparfait
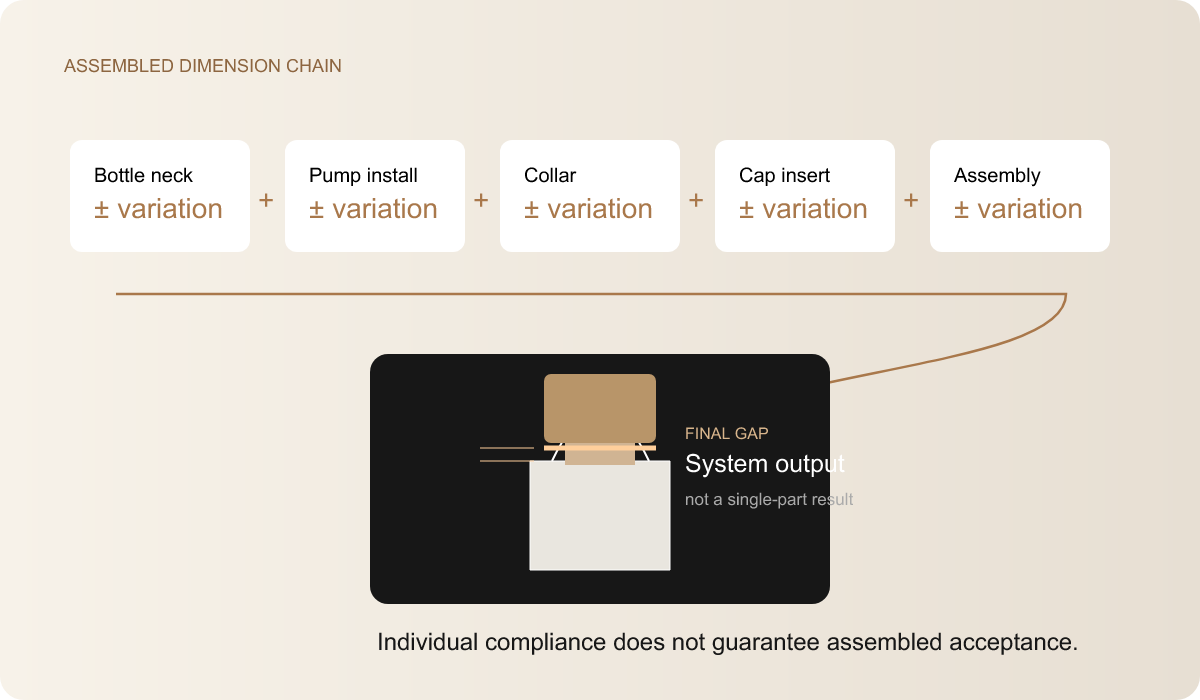
L'accumulation des tolérances résulte de l'effet combiné des variations admissibles de plusieurs dimensions sur une relation finale. Dans un bouchon de parfum, la hauteur du goulot peut varier autour de sa valeur nominale. La position de la pompe installée peut varier car la virole épouse la forme du goulot. La bague possède sa propre profondeur et ses propres surfaces de contact. L'insert du bouchon a une position de maintien. L'assemblage introduit des variations d'alignement et de positionnement. L'espace final du bouchon reflète toutes ces variations.
Imaginez – non pas comme une donnée technique, mais comme une logique – que le col soit positionné vers le haut de sa plage, que la pompe installée soit également haute et que l'insert du bouchon s'emboîte légèrement trop bas dans le bouchon extérieur. Aucune pièce ne présente nécessairement de défaut. Leurs orientations s'additionnent simplement. Un autre assemblage peut combiner un col bas, une pompe plus basse et un insert plus profond, produisant un jeu visiblement différent par rapport à des composants pourtant parfaitement conformes. Les certificats d'inspection des pièces individuelles ne révéleront pas ce comportement du système, sauf si la chaîne assemblée faisait partie du cahier des charges.
L'objectif d'ingénierie évolue donc. La question de la conformité des pièces aux spécifications demeure nécessaire, mais insuffisante. Il est désormais essentiel de se demander : « L'ensemble assemblé reste-t-il fonctionnel et visuellement acceptable pour diverses combinaisons crédibles de variations de composants et de processus ? » Y répondre peut nécessiter une analyse d'empilement, des mesures sur des échantillons, des échanges contrôlés de composants et un assemblage pilote. Il est également indispensable de définir clairement les résultats pertinents : jeu du capuchon, hauteur totale, visibilité du collier, dégagement de l'actionneur, rétention ou une combinaison de ces éléments.
Le risque lié à la signature.Des variations individuellement acceptables peuvent s'accumuler et entraîner une défaillance visible du système.
06 / Architecture fonctionnelle
Deuxième problème : compatibilité entre la pompe et le col
Un flacon de parfum standard à sertir ne comporte pas de filetage. La finition du flacon comprend un bourrelet sans filetage et une géométrie associée. Lors de l'installation de la pompe, la virole métallique est formée autour de cette finition, tandis qu'un joint assure l'étanchéité. Au-dessus de cette interface se trouvent le corps de la pompe, l'actionneur et la collerette décorative. Le bouchon peut être maintenu par un insert, une collerette ou toute autre surface prévue à cet effet. Confondre sertissage et filetage n'est pas une simple erreur de dessin ; cela modifie la manière dont le flacon est assemblé et contrôlé.
Une désignation nominale telle que « sertissage 15 mm » est utile, mais ne garantit pas que n'importe quelle pompe s'adaptera à n'importe quel flacon de même diamètre. Le profil exact du col, la virole, le joint, le godet de la pompe, l'outillage d'installation et la hauteur d'assemblage prévue sont des facteurs importants. Le dosage et la qualité de pulvérisation de la pompe influent sur la distribution du produit. La longueur et la coupe du tube plongeur dépendent de la capacité. La formule du parfum et la compatibilité du joint peuvent avoir une incidence sur l'étanchéité et les performances du matériau. La ligne de remplissage doit pouvoir manipuler et sertir l'ensemble sélectionné de manière uniforme.
Un défaut d'ajustement peut se manifester indirectement. Une pompe installée à une hauteur incorrecte peut pousser la bague et le bouchon vers le haut. Une virole mal formée peut entraîner une position variable du bouchon, même si celui-ci ne touche jamais directement le goulot de la bouteille. L'alésage de la bague peut se bloquer sur un élément de la pompe. Un actionneur peut manquer de dégagement sous le bouchon. Le symptôme visible peut donc être un simple problème d'ajustement du bouchon, alors que la cause profonde se situe plus bas dans le système de fermeture.
Les services publics de DAXINoptions de vaporisateur de parfumetApprovisionnement sur mesure en bouchons et pompesFournir le contexte du composant. Pour un projet de sauvetage, la disponibilité n'est que le point de départ. La pompe concernée doit être validée par rapport à la bouteille, au processus d'assemblage, au collier et au bouchon. Toute désignation de pompe, joint, dosage, réglage de sertissage ou résultat de compatibilité spécifique au projet nécessite une vérification des faits ou une confirmation de Daxin.
07 / Façonner la réalité
Problème numéro trois : une belle forme de bouteille a créé un défi dans la fabrication du verre
La conception de flacons de parfum haut de gamme exige souvent du verre qu'il exprime simultanément masse et précision : une base visuellement imposante, des faces larges et planes, des angles nets, des épaules maîtrisées et une cavité interne apparemment centrée. Ces caractéristiques sont séduisantes car elles créent du poids, de la profondeur et une légèreté architecturale. Elles peuvent également rendre la distribution stable du verre plus complexe.
Le verre en fusion doit pénétrer dans le moule et s'y mouler tout en conservant une température suffisamment basse pour se répartir uniformément dans le corps. Les transitions abruptes, les angles aigus et les fortes variations d'épaisseur influent sur ce processus. Un socle d'apparence massive n'est pas simplement un bloc externe ajouté par CAO ; il est lié à la géométrie interne du fond, au poids du verre, au formage, au refroidissement et au rendu optique. De grandes parois planes peuvent révéler plus facilement les ondulations ou les asymétries que des surfaces texturées. Des angles vifs peuvent accentuer la sensibilité visuelle et de formage au niveau de la transition vers le col.
Pour un acheteur B2B, l'objectif n'est pas de devenir un expert en formage du verre, mais d'identifier rapidement les compromis nécessaires. Un rendu photoréaliste permet de rendre chaque paroi parfaitement plane et chaque angle d'une précision infinie. L'ingénierie de production doit déterminer les rayons de courbure, les transitions, les contours internes et la répartition du poids qui garantissent un résultat physique reproductible, tout en préservant l'identité visuelle du produit.
Lors d'une inspection de sauvetage, plusieurs symptômes peuvent déclencher une analyse du verre : instabilité sur une surface de référence, hauteur totale variable, aspect irrégulier des épaules, aspect instable de la paroi, difficulté d'alignement du décor ou fermeture assemblée dont les caractéristiques varient selon le col. Aucun de ces symptômes ne prouve à lui seul la défaillance du verre. L'analyse d'échantillons non décorés, les mesures dimensionnelles, l'étude des sections et le comportement des autres composants permettent de déterminer si des modifications du moule ou du formage sont justifiées.
La géométrie du luxe rencontre la réalité en devenir.La base massive, les murs larges, les transitions d'épaulement et les angles s'influencent mutuellement.
08 / Ingénierie sans dilution
Comment nous avons protégé le design au lieu de simplement simplifier la bouteille
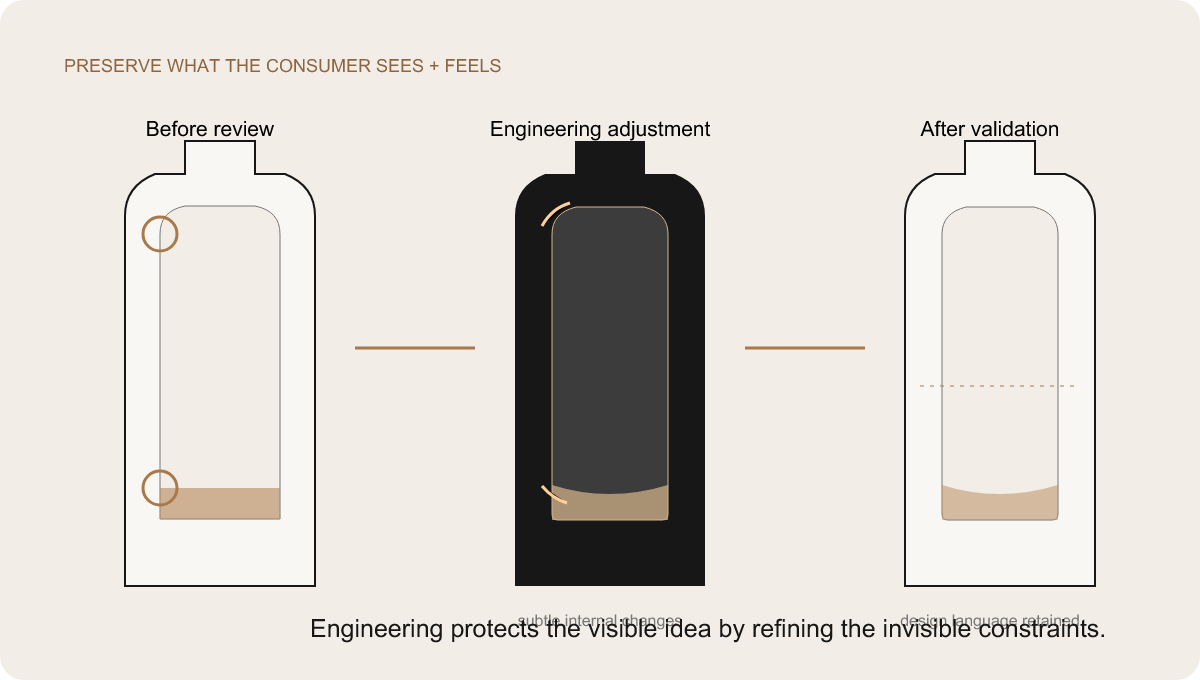
Une ingénierie superficielle simplifie à l'extrême une conception complexe, jusqu'à en faire disparaître l'idée originale. Une ingénierie rigoureuse, en revanche, identifie les signaux visuels et tactiles qui confèrent de la valeur à l'objet, puis recherche des modifications moins visibles qui améliorent la fiabilité de la production. Le consommateur sera peut-être sensible à la forme rectangulaire, à la large face avant, à la base optique massive, au rythme des épaules et à l'alignement du capuchon. Il est moins susceptible de percevoir un rayon interne subtil, un contour inférieur raffiné ou une transition repensée qui préservent ces signaux.
La hiérarchie des décisions doit débuter par l'intention de conception. Qu'est-ce qui doit rester reconnaissable ? Quelle vue véhicule la marque ? Quelle surface doit être décorée ? Quel bord met en valeur le caractère haut de gamme ? Une fois ces éléments invariants clairement définis, l'équipe peut envisager un affinement du rayon, une transition d'épaulement, une répartition interne du verre, une structure de base, un équilibre des parois ou une transition de col. Toute modification géométrique précise apportée au projet réel est [VÉRIFICATION DES FAITS / À CONFIRMER] ; ce schéma explique le principe plutôt que de prétendre à une modification documentée.
Intervention subtile.Préservez l'idée extérieure ; affinez les conditions internes qui favorisent la reproductibilité.
09 / La couleur est un événement physique
Quatrième problème : la couleur réelle ne correspondait pas au rendu.
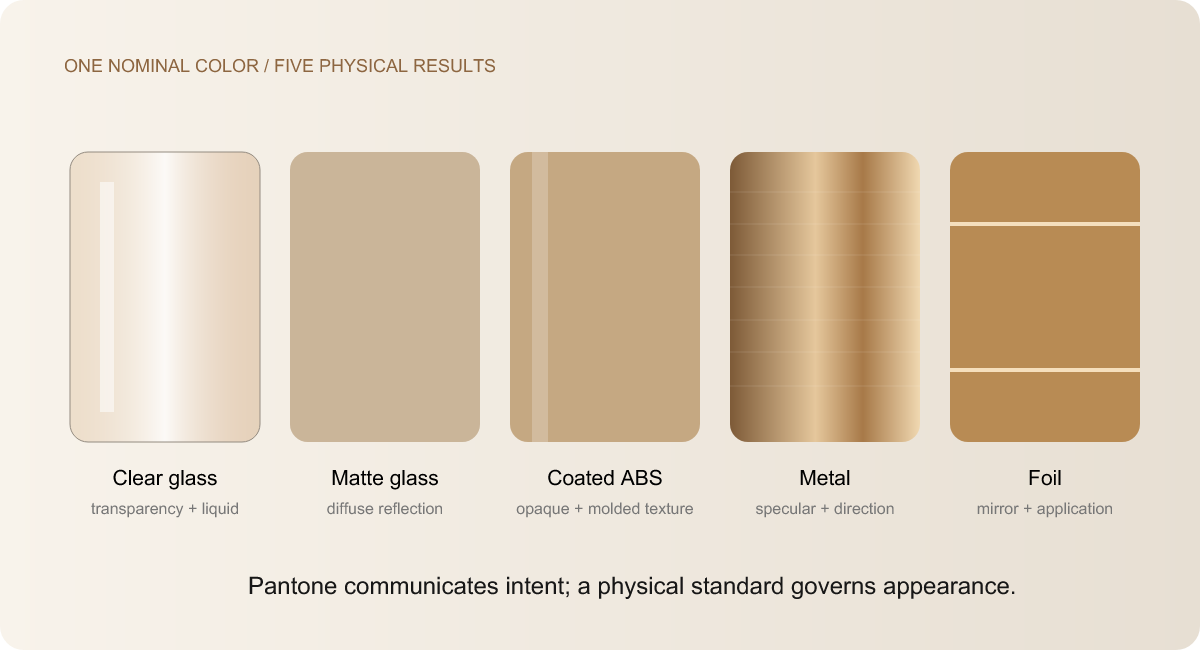
Une référence Pantone, un échantillon numérique ou un rendu approuvé sont essentiels à la communication, mais ne constituent pas l'aspect physique final. Une pulvérisation transparente sur du verre clair est visible à travers les faces avant et arrière, par transparence (liquide, air et tout ce qui se trouve derrière le flacon). Un revêtement opaque crée une couleur différente. Le niveau de mat modifie la taille des reflets. Le brillant peut intensifier la saturation apparente. L'épaisseur du revêtement, la consistance de la pulvérisation et le temps de séchage influent sur l'opacité et l'aspect de la surface.
L'éclairage et la géométrie de l'image accentuent les différences. Un rendu studio aux tons chauds peut harmoniser les teintes champagne et pierre. Un éclairage commercial froid peut révéler des nuances subtiles. Les particules métalliques pivotent et scintillent selon l'angle de vue. Une couleur qui paraît équilibrée de face peut varier selon l'angle de vue. Les photographies introduisent les paramètres de balance des blancs, d'exposition, de compression et de calibration de l'écran. L'échange d'images prises avec un téléphone entre fournisseurs est utile pour la discussion, mais constitue un critère d'approbation insuffisant pour les nuances subtiles des couleurs haut de gamme.
La solution pratique consiste à définir le champ d'application de la couleur cible et à l'approuver physiquement. La cible concerne-t-elle la bouteille vide revêtue, la bouteille pleine ou l'emballage dans des conditions d'observation spécifiques ? Le niveau de mat fait-il partie du master ? Une plage de tolérance est-elle définie par des échantillons limites ? Quel échantillon servira de référence pour la production et les réassorts ultérieurs ? Ces questions transforment l'objectif « correspondre au Pantone » en un plan de contrôle des couleurs opérationnel.
Le substrat parle.Une même cible nominale produit des résultats optiques différents sur des matériaux transparents, diffus, opaques et réfléchissants.
10 / CMF inter-matériaux
Pourquoi est-il difficile d'obtenir une teinte dorée identique sur du plastique, du métal et du papier aluminium ?
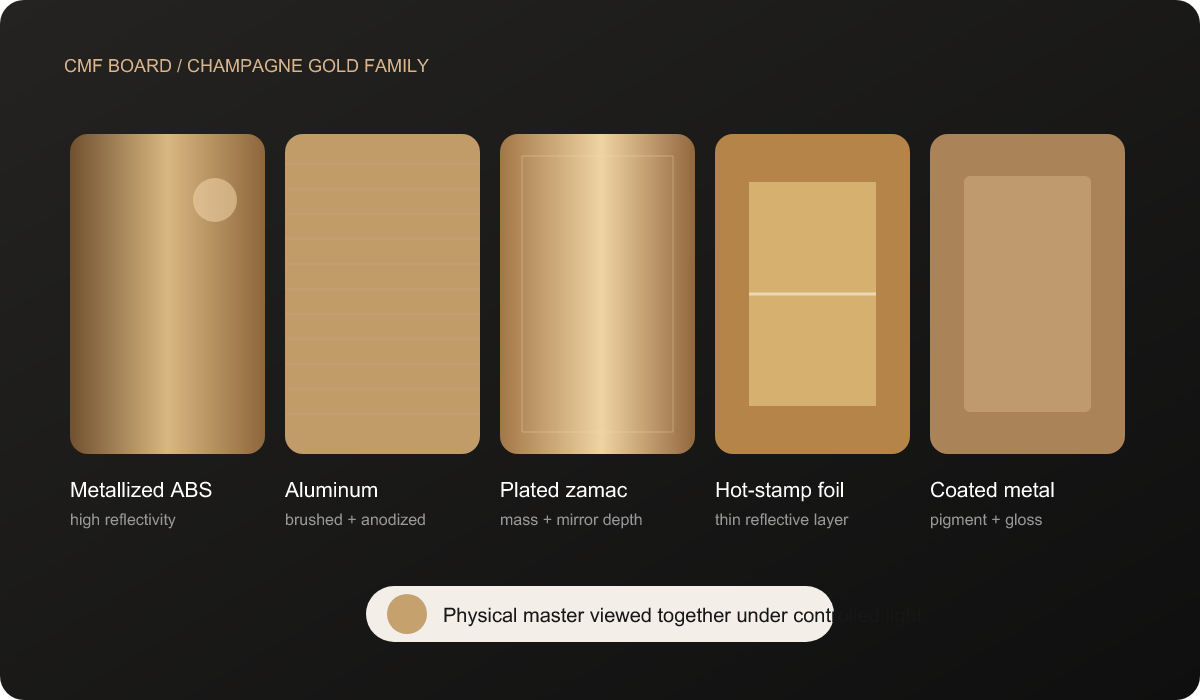
Un emballage de parfum peut utiliser le terme « or » pour désigner un bouchon en ABS métallisé, un col en aluminium, un détail en zamac plaqué, un marquage à chaud et une décoration imprimée. Leurs noms de couleur peuvent correspondre sans que leur apparence soit identique. Chaque support et procédé génère la réflectivité différemment. La métallisation consiste à déposer une couche réfléchissante sur le plastique. L'aluminium peut être anodisé, laqué ou brossé mécaniquement. Le zamac peut être plaqué sur une surface préparée. Le marquage à chaud transfère une fine couche réfléchissante par la chaleur et la pression. La peinture dépend du pigment, du liant, de l'épaisseur et du brillant.
Une identité optique parfaite n'est ni pratique ni souhaitable. Un col en aluminium brossé ne reflétera jamais la lumière exactement comme un film miroir. L'objectif peut plutôt être de créer une gamme harmonieuse : une teinte et une température de couleur constantes, avec des différences intentionnelles de luminosité et de texture. Cette décision doit être prise en considérant l'ensemble des pièces. Valider le capuchon seul sous une lampe et le film plastique ultérieurement à partir d'une photographie risque de réserver des surprises lors de l'assemblage final.
Un étalon physique maître sert de référence pour la gamme. L'équipe choisit l'or le plus visible (souvent le capuchon ou un autre composant important) comme référence, puis ajuste les matériaux adjacents en conséquence. Les conditions de visualisation, les différences acceptables et la conservation de l'étalon maître doivent être documentées. Les valeurs numériques restent utiles pour le transfert de fichiers, mais l'approbation physique CMF détermine le produit fini.
L'or est un système matériel.La teinte, la réflectivité, la texture et le procédé doivent être considérés comme un tout.
11 / L'œuvre d'art devient processus
Cinquième problème : la décoration était différente sur la bouteille elle-même.
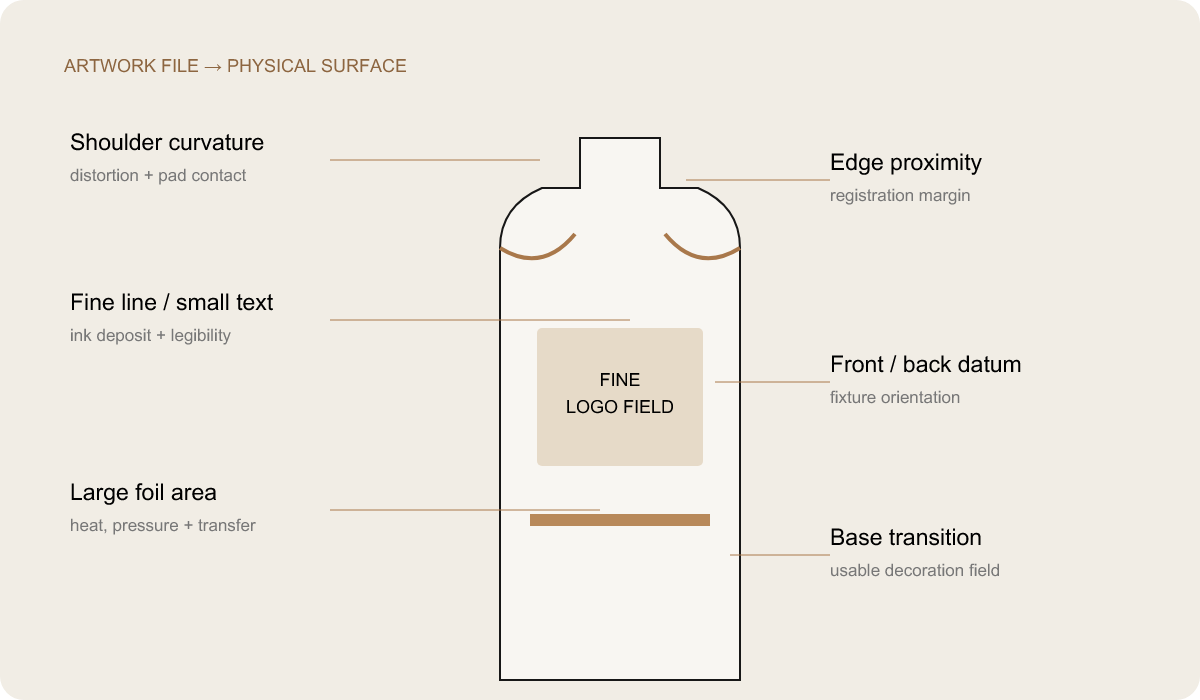
Adobe Illustrator représente des vecteurs idéaux sur un plan idéal. Un flacon de parfum présente une surface tridimensionnelle, des variations de fabrication et un procédé de décoration spécifique. La sérigraphie dépose l'encre à travers une trame et dépend de l'épaisseur du trait, de l'opacité, de la préparation de la surface, du dispositif de fixation et du séchage. Le marquage à chaud transfère un film par la chaleur, la pression et le contact. Le revêtement modifie la surface sous-jacente. La courbure influence la perception du visuel et la manière dont un outil atteint la surface.
Les lignes fines, pourtant élégantes à l'écran, peuvent s'estomper, devenir irrégulières ou visuellement illisibles. Les textes très petits risquent de ne pas être lisibles. Une grande surface métallisée peut révéler davantage les variations de transfert qu'un marquage compact. Les illustrations proches d'un bord présentent une marge de repérage réduite. Un logo mathématiquement centré sur le fichier peut paraître optiquement bas à cause de l'épaulement, de la base ou du bouchon. L'alignement avant-arrière dépend d'un repère et d'un dispositif de fixation fiables sur la bouteille.
L'examen de la décoration doit donc passer de l'intention artistique à la faisabilité du procédé. Identifiez la zone de décoration utilisable, le comportement minimal des éléments, le centre optique, le point de repère et la zone de visualisation. Réalisez un échantillon physique sur la finition de bouteille prévue. Comparez l'échelle, la position, la densité, le caractère de la feuille d'aluminium et la qualité des bords au sein de l'emballage assemblé, et non comme une épreuve de logo séparée.décoration et finitionCette page établit le contexte du processus disponible ; le chemin exact de décoration, la modification de l'œuvre d'art et le résultat de l'approbation pour ce cas sont [VÉRIFICATION DES FAITS / DAXIN À CONFIRMER].
Traduction d'œuvres d'art.Le fichier vectoriel définit l'intention ; la géométrie de la bouteille, le revêtement et le procédé définissent le résultat physique.
12 / Deux langues d'acceptation
qualité cosmétique et qualité fonctionnelle
La qualité fonctionnelle garantit que l'emballage peut être assemblé, actionné, manipulé et protégé comme prévu. La qualité esthétique garantit que l'objet destiné au consommateur présente la couleur, la brillance, la géométrie, l'alignement et la décoration approuvés. Les emballages de parfums de luxe requièrent les deux. Un bouchon esthétique qui gêne l'ouverture est inacceptable ; de même qu'un flacon parfaitement fonctionnel dont le bouchon incliné donne une image bon marché de la marque.
Les catégories se recoupent. Une installation de pompe irrégulière peut présenter un risque fonctionnel et engendrer un défaut esthétique. Un défaut de revêtement peut être visible, mais un revêtement sur une surface d'ajustement peut également modifier l'assemblage. Une bouteille instable est suffisamment stable pour tenir debout, mais son aspect reste inesthétique. La distinction entre les catégories aide l'équipe à définir les preuves et les responsabilités, tandis que l'évaluation du système final évite que cette distinction ne devienne un angle mort.
Tableau 3 — Qualité cosmétique vs qualité fonctionnelle
Zone
Exigence cosmétique
Exigences fonctionnelles
Pourquoi les deux sont importants
casquette et col
Transition centrée et cohérente, finition approuvée
Rétention, dégagement et assemblage répétable
Le bouchon est touché et examiné avant l'utilisation du parfum.
Bouteille
Symétrie, qualité optique, stabilité des couleurs et de la surface
Capacité, intégrité structurelle, compatibilité avec le cou et base stable
Le verre est à la fois la structure principale et l'élément visuel de la marque.
Pompe
Alignement de l'actionneur et du collier, homogénéité de la finition
Performances correctes de montage, d'actionnement et de livraison du produit
Un problème d'installation caché peut modifier la position visible du capuchon.
Décoration
Échelle, position, densité, bord et brillance
Adhérence et aptitude à la manipulation et à l'emballage
Une première impression parfaite doit résister à la chaîne de distribution
Pack de transport
Présentation impeccable à l'arrivée
Contrôle du mouvement, de la compression et du contact
La protection préserve chaque décision cosmétique déjà payée
13 / Résoudre le problème du système du client
Analyse des causes profondes plutôt que de blâmer le fournisseur
Le conditionnement des parfums fait généralement intervenir plusieurs entreprises : verrier, fournisseur de pompes, fabricant de bouchons ou d’inserts, décorateur, transformateur de métaux, fournisseur de cartons, remplisseur et assembleur. En cas de problème, chaque fournisseur peut démontrer que son composant est conforme au plan. Cela garantit la validité de la commande, mais ne sauve pas le lancement.
L'enquête doit se conclure par une action corrective vérifiable et une condition de vérification, et non par un simple compte rendu de réunion indiquant que « le fournisseur doit améliorer ». L'amélioration doit avoir un objectif précis : modifier une butée d'insert, ajuster la hauteur d'un collier, contrôler l'installation de la pompe, ajuster un champ de décoration, modifier la géométrie du verre ou revoir le contact du joint. L'action précise dépendra des preuves apportées. (DAXIN)capacité de gestion de projetCela est pertinent car l'acheteur a besoin d'une vue d'ensemble du système assemblé, même lorsque la production implique plusieurs fournisseurs.
Un symptôme, plusieurs hypothèses.La composante visible n'est pas automatiquement la composante causale.
14 / Correct à la meilleure interface
Choisir le composant présentant le moins de risque à modifier
La meilleure solution n'est pas toujours celle qui agit directement sur le symptôme. La décision doit prendre en compte l'impact sur l'outillage, le planning, la production, l'aspect visuel et la réversibilité. Un insert en plastique peut être plus facile à ajuster qu'un moule en verre fini. Modifier la hauteur du col peut préserver la géométrie de la bouteille. Changer la pompe peut résoudre un problème de hauteur d'installation, mais engendrer des modifications au niveau du dosage, du fini ou de la ligne de remplissage. Ce ne sont que des exemples de raisonnement, et non des règles universelles.
Les modifications apportées au verre doivent être abordées avec une extrême prudence, car elles peuvent influencer le formage, la contenance, la décoration et tous les éléments liés à la bouteille. Cela ne rend pas le moule intouchable ; cela rend les preuves indispensables. Si la géométrie de la bouteille est à l’origine du problème et qu’une légère modification améliore le système, s’abstenir de ce changement ne fait que reporter le risque. L’objectif n’est pas de trouver la pièce isolée la moins chère, mais de minimiser le risque global pour l’ensemble du système.
Tableau 4 — Quand modifier quel composant
Problème
Changement de verre
Changement de pompe
Changement de bouchon/insert
Changement de décoration
Éléments à prendre en compte pour la décision
Le chapeau est haut
Seulement si la géométrie ou la hauteur du cou est prouvée causale
Déterminez si la position d'installation influence la pile.
Tenez compte de la profondeur d'arrêt, de la rétention ou du jeu interne.
Peu probable de résoudre la géométrie
Mesurez d'abord la chaîne verticale complète.
Ligne d'ombre irrégulière
Considérez les preuves de perpendicularité du plan supérieur ou du cou
Vérifier l'inclinaison après l'installation
Vérifier le centrage de l'insert et la planéité du capuchon
À utiliser uniquement si le contraste accentue une ligne techniquement acceptable
Faites pivoter et échangez les composants pour voir quel symptôme apparaît.
Distorsion du logo
À envisager uniquement si la géométrie du champ requis est inadaptée.
Sans objet
Sans objet
Généralement, première méthode : échelle, ligne, référence, processus ou champ
Protéger l'image de marque tout en respectant la surface physique
Inadéquation de l'or
Pas normalement géométrique
L'itinéraire final peut être modifié.
La finition, le support ou le fournisseur peuvent changer.
La feuille ou l'encre peuvent être ajustées
Approuver toutes les pièces par rapport à un maître physique
Éraflure due au transport
La durabilité de la surface peut être examinée.
Protéger l'actionneur exposé le cas échéant.
La durabilité de la finition et les points de contact sont importants.
Le revêtement et l'emplacement des œuvres d'art sont importants.
Commencez par recueillir des preuves de contact et de mouvement du groupe.
15 / Un compte rendu de décision
La matrice des actions correctives
Une matrice permet d'éviter que l'intervention ne se résume à une série de demandes d'échantillons isolées. Chaque ligne associe un problème visible à ses causes possibles, aux risques associés, aux actions contrôlées et à la vérification. Les exemples ci-dessous sont des analyses ; ils ne prétendent pas refléter les résultats de tests spécifiques à un projet.
Problème
Cause possible
Composant impliqué
Risque si non résolu
Mesures correctives possibles
Méthode de vérification
L'écart entre les chapeaux de palier est trop important.
Position verticale accumulée
Cou, pompe, collier, insert
La silhouette premium semble déconnectée
Corriger la donnée éprouvée à l'interface à plus faible impact
Mesurer et comparer visuellement des échantillons assemblés de manière répétée
Écart irrégulier
Inclinaison, planéité ou rétention décentrée
Pompe, collier, insert de bouchon, bouteille
Aspect irrégulier et frottements possibles
Contrôler la perpendicularité, le centrage ou la surface de contact
Étude de cartographie des jeux rotationnels et d'échange de composants
Compatibilité de la pompe incertaine
Incompatibilité col/virole/joint
goulot d'étranglement et pompe
Hauteur d'installation et de fermeture variable
Sélectionnez une spécification compatible ou ajustez l'installation approuvée
Échantillons installés et évaluation fonctionnelle pertinente
La famille Gold n'est pas d'accord.
Différents substrats et procédés de finition
Casquette, col, logo, feuille d'aluminium du carton
Expression fragmentée du CMF
Définir le point d'ancrage principal ; ajuster la teinte, la brillance et la texture en fonction du support.
Visionnage côte à côte sous un éclairage convenu
Décoration faible ou déformée
conflit œuvre d'art/processus/surface
Revêtement et décoration des bouteilles
Lisibilité réduite ou perception de la prime
Affiner le champ de l'illustration, l'épaisseur du trait, le procédé ou la référence de l'appareil
Échantillons physiques décorés sur la finition prévue
Bouteille instable
variation de la géométrie ou de la distribution du fond
bouteille en verre
Problème de basculement, d'assemblage ou de présentation
Prouver la cause, puis affiner la géométrie ou le contrôle de formage
Plusieurs échantillons non décorés comparés à une donnée convenue
Abrasion due au transport
Faiblesse au contact, au mouvement ou au séparateur
Bouteille, bouchon, séparateur et carton
La valeur ajoutée par la décoration est perdue pendant le transport.
Isoler les surfaces, contrôler les mouvements et renforcer le soutien
Validation du conditionnement et du transport adapté à l'itinéraire
16 / Démontrer la correction
Comment savoir si le problème est réellement résolu ?
Un échantillon corrigé peut être encourageant tout en étant trompeur. Il peut comporter des pièces exceptionnellement avantageuses, avoir subi des ajustements manuels supplémentaires ou avoir dévié de la séquence d'assemblage habituelle. La vérification consiste à s'assurer que la correction se confirme sur plusieurs échantillons, avec des dimensions pertinentes et des variations réalistes. Le nombre de pièces et les tests précis dépendent du risque ; une mesure universelle serait une fausse précision.
Le plan doit préciser les modifications apportées, les éléments restés constants et les facteurs de réussite. Pour la correction de l'écartement du bouchon, vérifier plusieurs unités assemblées, l'uniformité de l'écartement, la hauteur totale, la rétention, le jeu de l'actionneur et le comportement d'échantillons provenant de différentes positions du composant. Concernant la couleur, comparer avec le maître physique et les références limites. Pour la décoration, vérifier la position, la qualité du trait et l'adhérence, conformément au procédé. Pour le conditionnement, utiliser les surfaces décorées finales et le bouchon réel, et non des substituts non décorés qui masquent l'abrasion.
La vérification permet également d'éviter le déplacement du problème. Un insert plus profond peut réduire l'écart, mais gêner le fonctionnement de l'actionneur. Un capuchon plus serré peut améliorer l'alignement, mais endommager la finition du col. Une modification de la géométrie peut stabiliser le verre et réduire la zone de décoration utilisable. L'action corrective est considérée comme terminée uniquement lorsque les exigences associées ont été examinées et que le résultat approuvé devient un dessin, un échantillon maître, un critère d'assemblage ou un point de contrôle qualité.
17 / La répétabilité est le produit
La différence entre un prototype et un échantillon prêt pour la production
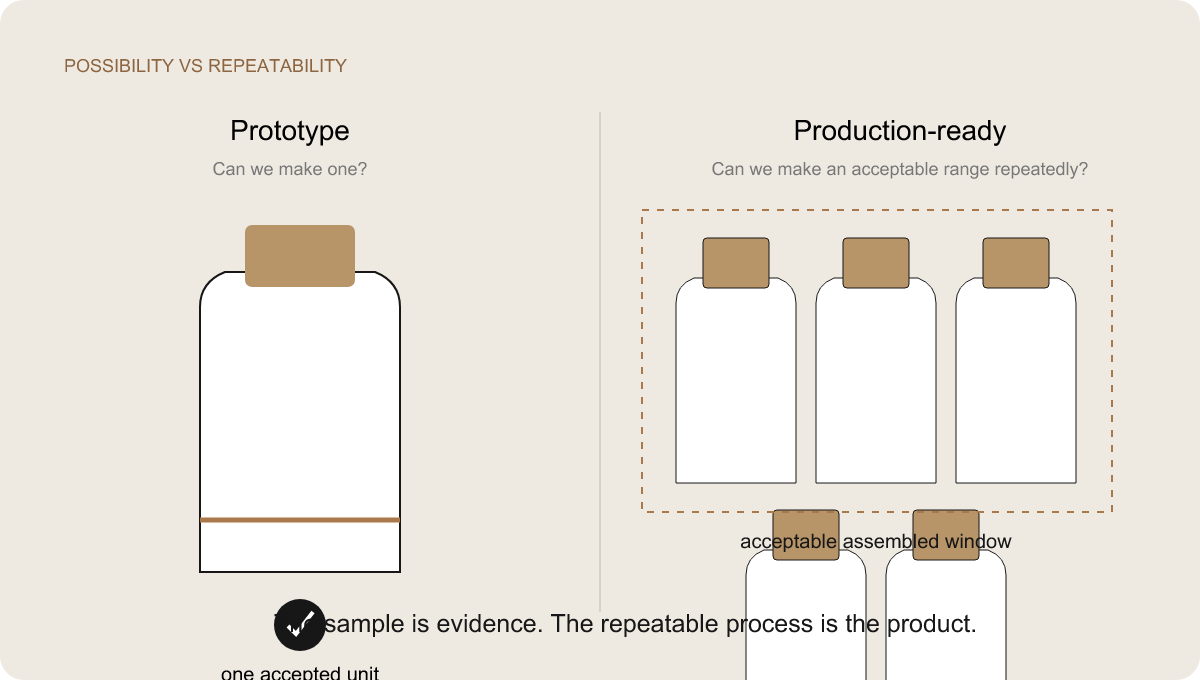
Un prototype répond à la question : « Est-ce réalisable ? » Il prouve la viabilité du concept. Un échantillon prêt pour la production soulève une question plus complexe : « Les fournisseurs concernés peuvent-ils fabriquer, décorer et assembler ce produit de manière répétée, dans les limites acceptables ? » La qualité d’un produit peut dépendre de composants sélectionnés, d’ajustements manuels et de conditions idéales. La production introduit des variations normales, nécessite davantage d’opérateurs, de cavités, de lots de matériaux et de manutention.
L'approbation pour la production inclut donc le système de contrôle environnant. Les schémas identifient les interfaces critiques. Les modèles physiques définissent les attributs non visibles à l'écran. Les critères d'assemblage expliquent comment les composants s'assemblent. Des échantillons de limites approuvés facilitent l'appréciation esthétique, le cas échéant. Des contrôles qualité sont effectués avant les étapes à valeur ajoutée, qui rendent la récupération plus complexe. L'emballage pour l'exportation est basé sur l'emballage final décoré.
C’est pourquoi l’approbation de l’échantillon peut être ambiguë. L’approbation concernait-elle uniquement la silhouette ou le verre final ? L’installation de la pompe était-elle incluse ? La couleur a-t-elle été obtenue par pulvérisation de développement manuelle ? Le bouchon a-t-il été fabriqué avec l’outillage de production ? La décoration a-t-elle été réalisée selon le procédé validé ? Une approbation claire précise le statut et les limites de la preuve.
La possibilité n'est pas synonyme de reproductibilité.L’objectif de fabrication est de contrôler la plage acceptable — et non de sélectionner une seule bouteille.
18 / L'interface finale
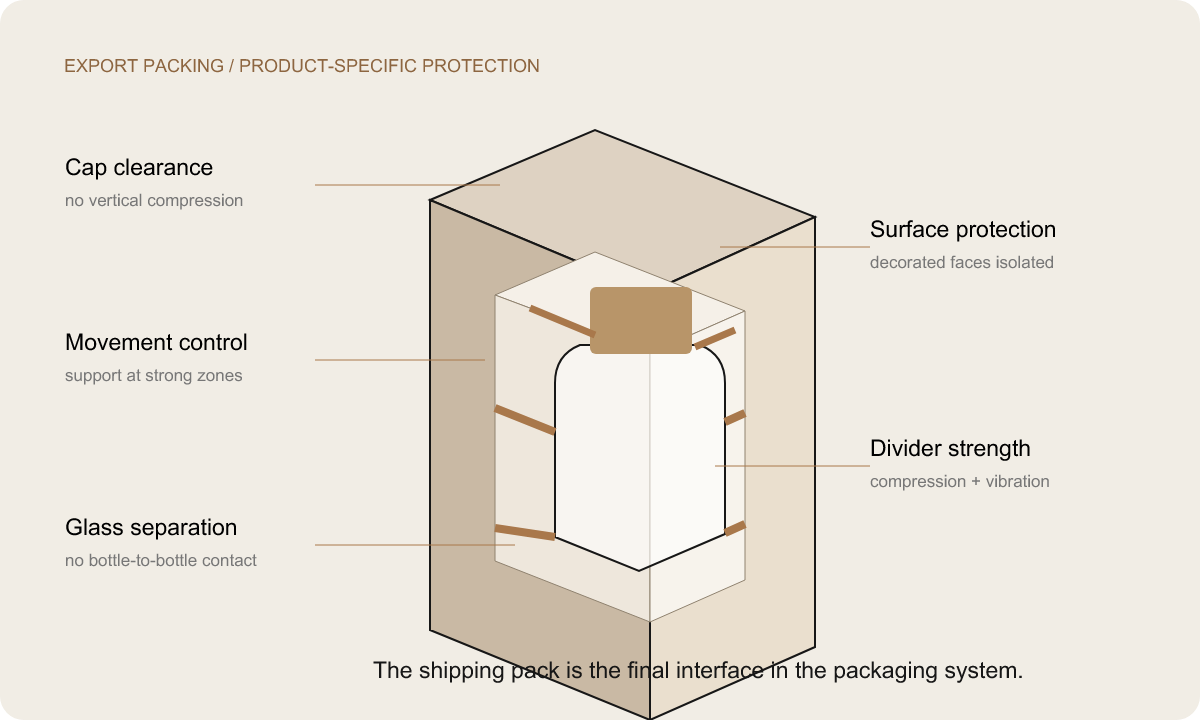
Le risque lié à l'emballage ne s'arrête pas lorsque la bouteille quitte l'usine.
Un carton standard n'est donc pas automatiquement adapté à un flacon de parfum lourd ou richement décoré. Un emballage spécifique au produit prend en compte les points de support du flacon, les surfaces à éviter de se toucher, la limitation des mouvements, le dégagement vertical du bouchon, le comportement des séparateurs sous compression et la stabilité de la palette. L'emballage doit également être facile à assembler de manière reproductible ; un concept de protection élégant mais difficilement reproductible par les opérateurs ne constitue pas un contrôle efficace.
La procédure de validation dépend du produit, de la destination et des exigences convenues. Par conséquent, ce cas ne saurait être interprété comme une simulation de chute, de vibration ou de compression. DAXIN doit confirmer le carton, le séparateur, la palette et le rapport de vérification avant publication. Le principe est clair : l’emballage pour l’exportation fait partie intégrante de la conception des emballages de parfums, et non une étape ultérieure.livraison et entreposageLe contenu est la prochaine ressource pertinente pour les acheteurs qui planifient cette étape.
Protection par interface.Séparer le verre, isoler les faces décorées, contrôler le mouvement et éloigner la charge verticale du capuchon.
19 / Le calendrier modifie l'impact sur l'entreprise
Le coût de la détection trop tardive des problèmes
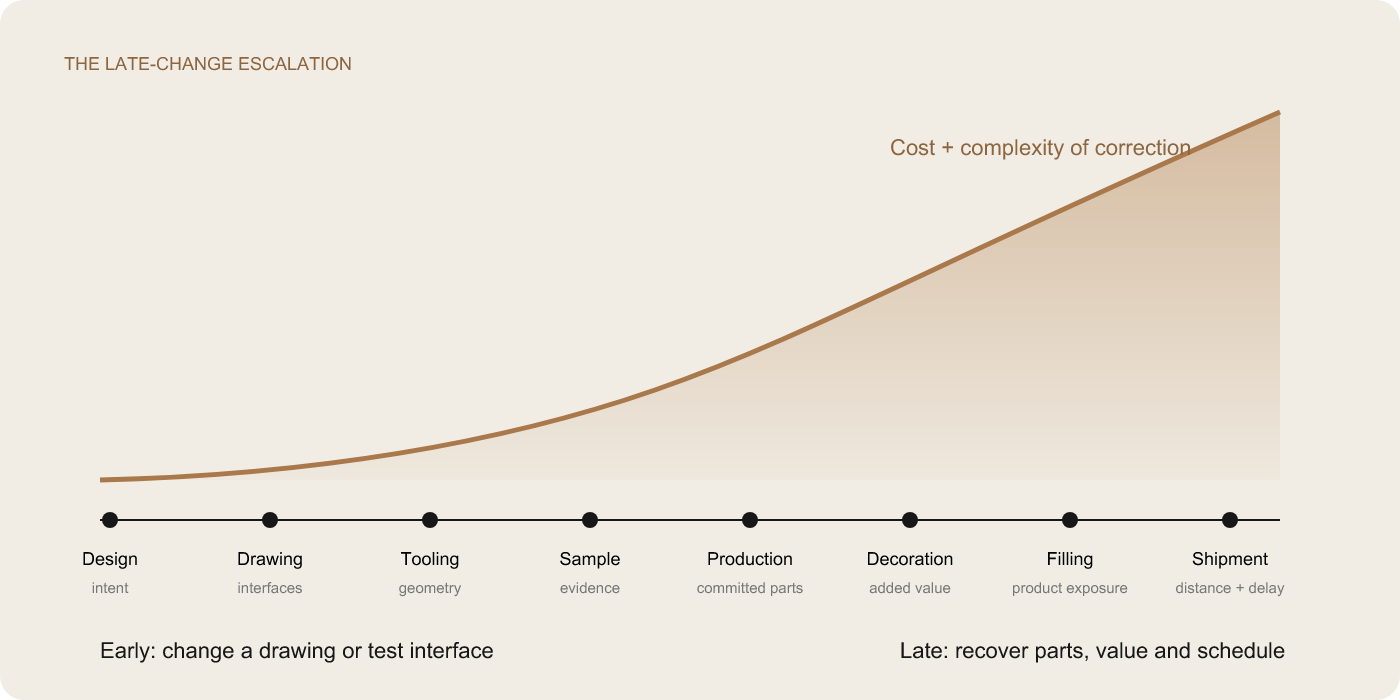
Un problème d'interface découvert lors de la vérification des plans peut nécessiter une modification des dimensions et une discussion technique supplémentaire. Le même problème, découvert après l'outillage, peut exiger des travaux d'outillage et de nouveaux échantillons. Après la production des composants, cela peut impliquer la gestion des stocks et la coordination avec les fournisseurs. Après la décoration, chaque pièce concernée bénéficie d'une valeur ajoutée. Après le remplissage, le produit parfumé et l'opération de remplissage sont exposés. Après l'expédition internationale, la distance, les délais et les contraintes liées au marché entrent en ligne de compte dans la gestion de la situation.
Il n'est pas nécessaire d'inventer un coût pour comprendre la courbe. La correction se complexifie à mesure que les engagements s'accumulent et que la réversibilité diminue. C'est pourquoi une analyse technique préliminaire peut s'avérer extrêmement précieuse : elle permet d'identifier les interfaces à haut risque alors que le projet dispose encore de plusieurs options à faible impact.
L'examen préliminaire ne garantit pas l'absence de problèmes. Il modifie les axes d'analyse de l'équipe et le moment où les preuves sont demandées. La compatibilité col/pompe, la position du bouchon assemblé, la géométrie complexe du verre, la couleur et la faisabilité de la décoration peuvent être étudiées avant que la production en série ne transforme une exigence imprécise en un élément concret.
Escalade de changement de dernière minute.La courbe est conceptuelle et ne comporte intentionnellement aucune valeur numérique fabriquée.
20 / Contrôlé, pas « parfait »
Le système d'emballage final corrigé
Une solution de sauvetage prête pour la production ne se limite pas à « nous avons réparé le bouchon ». Elle se termine par un système contrôlé : géométrie de bouteille validée, col défini et pompe compatible, relation bouchon-col gérée, décoration approuvée, matrices physiques de couleur et de finition, séquence d'assemblage comprise, critères d'inspection et spécification d'emballage d'exportation construite autour du produit décoré.
Ces contrôles ne prétendent pas que chaque unité future sera métaphysiquement parfaite. Ils définissent la plage acceptable, les preuves utilisées pour l'approbation et les points où le risque est détecté avant toute nouvelle augmentation de valeur. Les composants corrigés et le résultat du projet restent à confirmer [VÉRIFICATION DES FAITS / DAXIN À CONFIRMER]. L'affirmation responsable est la réduction des risques grâce à un diagnostic, une correction et une vérification structurés – et non une promesse non étayée selon laquelle l'échec est devenu impossible.
L'ingénierie protège la qualité de la conception.Une image conceptuelle, et non une photographie du projet client mentionné.
21 / Points clés pour les acheteurs
Dix leçons que les marques de parfums devraient tirer de ce projet
01
Un rendu est un outil de communication de conception, pas une preuve de fabrication.
Utilisez-le pour harmoniser la silhouette, la finition et l'identité de marque. Demandez des échantillons physiques pour vérifier la géométrie, l'assemblage, le comportement optique et la faisabilité du processus.
02
L'adéquation des composants doit être évaluée comme celle d'un système.
Une bouteille, une pompe et un bouchon ne fonctionnent pas individuellement ; c’est leur parcours de contact et le produit final assemblé qui déterminent le succès.
03
La tolérance technique et la tolérance visuelle de luxe diffèrent
Définissez la ligne d'ombre visible par le consommateur, le centrage et les proportions au lieu de supposer qu'un dessin de composant les protège automatiquement.
04
Ne modifiez pas le moule en verre avant d'avoir prouvé que le verre en est la cause.
Mesurez d'abord le col, la pompe installée, le collier et l'insert du bouchon. Si le verre est en cause, changez-le délibérément, et non par précaution.
05
Les maîtres de couleur physiques sont importants
Le verre transparent, la peinture, le plastique, le métal et le papier aluminium réfléchissent la lumière différemment. Les écrans communiquent ; les normes physiques conservées prévalent.
06
Un échantillon réussi ne prouve pas la production
L'approbation doit représenter une plage reproductible et identifier les conditions d'outillage, de matériau, de processus et d'assemblage qui sous-tendent les preuves.
07
La protection des expéditions relève de l'ingénierie produit.
Les séparateurs, les dégagements et les zones de contact préservent l'alignement du verre, de la finition et du capuchon créé par le processus de développement.
08
Le fournisseur le moins cher ne produit pas forcément le système présentant le risque le plus faible.
Comparez la coordination, les interfaces, les échantillons, les conséquences sur l'outillage, la décoration et l'emballage, et pas seulement le prix unitaire isolé.
09
Corriger l'interface éprouvée présentant le risque le plus faible
Le remplacement d'un insert ou d'un col réversible peut parfois s'avérer plus efficace qu'un changement de moule ; dans d'autres cas, une correction de la bouteille est nécessaire. Seuls les résultats de l'enquête permettent de trancher.
10
L'examen technique précoce a une valeur disproportionnée
Chaque interface non résolue devient plus coûteuse à réexaminer une fois que les coûts d'outillage, de décoration, de remplissage et d'expédition ont augmenté.
22 / Avant l'outillage, c'est le moment idéal
Quand une marque de parfum devrait-elle demander une analyse technique ?
Demandez une analyse avant la fabrication si la bouteille est fortement personnalisée, si le verre est particulièrement lourd, si les épaules ou les angles sont marqués, ou si le bouchon et la bouteille doivent être parfaitement alignés visuellement. Impliquez le service ingénierie dans la discussion lorsqu'un bouchon magnétique ou un insert complexe crée des interfaces invisibles ; lorsque la pompe, la bouteille et le bouchon proviennent de fournisseurs différents ; lorsque la couleur métallique doit être uniforme sur du plastique, de l'aluminium, du zamac et du papier aluminium ; ou lorsqu'une grande zone de décoration recouvre une surface courbe.
L'analyse est tout aussi précieuse lorsque le calendrier de lancement est serré ou que le lieu d'expédition est éloigné du site de production. Ces conditions réduisent la marge de manœuvre pour des corrections tardives. Si des échantillons existent déjà, n'envoyez pas seulement le composant qui semble défectueux. Envoyez l'ensemble assemblé, les schémas des composants, l'identifiant de la révision et des photos illustrant l'évolution du problème. Une investigation efficace nécessite du contexte.
DAXIN peut partir d'un rendu, d'un dessin technique, d'un flacon de référence ou d'un échantillon physique. L'objectif n'est pas de concevoir systématiquement un nouveau moule sur mesure, mais d'identifier les interfaces les plus critiques, de déterminer les éléments manquants et de définir les points à examiner en priorité. Les acheteurs comparant une gamme de flacons de parfum, un emballage existant et une solution d'emballage entièrement personnalisée peuvent appliquer la même méthodologie d'analyse.
FAQ technique
questions sur le développement des emballages de parfum
Les spécifications succinctes ne donnent que rarement une image complète de l'interface. Ces réponses indiquent les points à examiner avant de choisir une action corrective.
Q : Pourquoi le bouchon de mon parfum est-il placé trop haut ?+
Un défaut de sertissage important peut avoir plusieurs origines : hauteur du goulot, position de la pompe à sertir, contact du collier, butée interne du bouchon ou insert peu profond. La force et l’ordre d’assemblage peuvent également influencer le problème. Commencez par la chaîne verticale assemblée et comparez plusieurs unités. L’échange de composants connus peut révéler l’origine du problème. Ne remplacez pas le bouchon externe ou le moule en verre simplement parce que l’écart apparaît à proximité de ces pièces.
Q : Une bouteille et son bouchon peuvent-ils tous deux respecter les tolérances, mais ne pas s'emboîter correctement ?+
Oui. Les variations admissibles peuvent s'accumuler dans la même direction au niveau du col, de la pompe, du collier et de l'insert du bouchon. Aucun composant ne doit être défectueux pour que l'écart final soit inacceptable. Les exigences visuelles pour un produit haut de gamme peuvent également être plus strictes que celles d'une spécification technique individuelle. Le jeu de plans doit donc définir le produit assemblé, et pas seulement les dimensions des composants.
Q : Qu’est-ce que l’accumulation de tolérances dans l’emballage des parfums ?+
L'accumulation des tolérances correspond à l'effet combiné des variations de chaque dimension et processus pertinent sur le résultat final. Pour un bouchon, cela peut inclure le col de la bouteille, l'installation de la pompe, la bague, l'insert du bouchon et l'assemblage. Une accumulation pertinente suit la trajectoire de contact réelle et tient compte des pièces flexibles, formées ou revêtues, plutôt que de considérer chaque élément comme un bloc rigide.
Q : Une même pompe à parfum peut-elle s'adapter à tous les flacons à sertir de 15 mm ?+
Pas automatiquement. Le diamètre nominal du col n'est qu'un point de départ. Le profil exact, la géométrie du bourrelet, la virole, le joint, la hauteur d'installation et les conditions de sertissage doivent être confirmés. La longueur du tube plongeur, le dosage, la compatibilité des parfums et la manipulation sur la ligne de remplissage peuvent également varier. Il est impératif de tester la pompe sur le flacon réel, conformément à la procédure d'assemblage prévue, avant de se fier à une étiquette nominale commune.
Q : Pourquoi l'or métallique a-t-il un aspect différent sur le plastique et sur le métal ?+
Le substrat et le procédé modifient la réflexion de la lumière en surface. L'ABS métallisé, l'aluminium anodisé, le zamac plaqué, la peinture et le film de marquage à chaud peuvent partager une même description de couleur tout en différant par leur luminosité, leur teinte, leur texture et leur directivité. Placez les pièces physiques ensemble sous un éclairage convenu et ajustez-les par rapport à un modèle physique de référence. L'objectif peut être une gamme cohérente plutôt qu'une identité optique impossible.
Q : Pourquoi la couleur physique du flacon diffère-t-elle de la couleur Pantone ?+
Pantone décrit une cible, et non le système optique complet. La transparence du verre, du liquide ou de la pulvérisation, l'épaisseur du revêtement, l'opacité, le brillant, le mat, l'angle de vision et l'éclairage influent sur le résultat observé. Les réglages de l'appareil photo et de l'écran ajoutent des variations supplémentaires. L'approbation finale doit être réalisée à partir d'un échantillon physique conservé dans la configuration prévue et dans des conditions d'observation définies.
Q : Quand faut-il modifier le moule d'un flacon de parfum ?+
Modifier le moule après avoir constaté que la géométrie de la bouteille est en cause et comparé la modification proposée à des solutions alternatives à moindre impact. Examiner la capacité, les relations entre les cols, le formage, la zone de décoration et les composants associés avant la mise en production. Un moule ne doit pas être protégé contre une modification nécessaire, mais il ne doit pas être systématiquement mis en cause lorsqu'un insert, un collier, une pompe ou une modification de l'assemblage peuvent résoudre le problème de manière plus sûre.
Q : Combien de cycles d'échantillonnage sont généralement effectués ?+
Il n'existe pas de nombre universel de tests. Une bouteille standard avec un décor familier peut nécessiter moins d'itérations qu'un nouveau moule en verre, un bouchon sur mesure et un système CMF multi-matériaux. Chaque cycle doit tester une hypothèse ou un critère d'approbation précis. Les échantillons répétés sans variable contrôlée sont souvent chronophages et n'apportent pas de fiabilité accrue ; un cycle supplémentaire bien planifié peut éviter des corrections tardives beaucoup plus importantes.
Q : Que faut-il vérifier avant la production en série ?+
Vérifier la géométrie du flacon, la compatibilité col/pompe, la hauteur du bouchon installé, l'ajustement du capuchon et de la bague, la décoration, les matrices de couleur, la séquence d'assemblage, les dimensions critiques, les critères esthétiques et la reproductibilité sur des échantillons représentatifs. Identifier les outils et procédés ayant permis d'obtenir les éléments d'approbation. Enfin, examiner l'emballage d'exportation avec le flacon et le capuchon décorés afin de garantir que le transport n'altère pas la conformité visuelle.
Q : Peut-on réduire les dommages liés au transport grâce à une meilleure conception de l'emballage ?+
Souvent, oui. L'emballage permet de séparer les bouteilles en verre, d'isoler les faces décorées, de dégager le bouchon, de contrôler les mouvements et de soutenir la bouteille aux endroits stratégiques. Le comportement des séparateurs, la compression du carton et la stabilité de la palette doivent être adaptés au poids du produit et à son itinéraire. La méthode de validation spécifique dépend du projet, mais la protection pendant le transport doit être conçue avant le conditionnement en masse et non improvisée après réception des bouteilles finies.
Q : Quelles informations sont nécessaires pour une revue d'ingénierie d'emballage ?+
Veuillez envoyer des rendus des bouteilles, des dessins techniques, les contenances, les dimensions approximatives, les spécifications du goulot et de la pompe, la conception du bouchon, les illustrations décoratives, les références de couleurs, la quantité souhaitée et la destination, si vous les connaissez. Si un problème existe déjà, veuillez inclure des échantillons assemblés complets ou des photos nettes, l'identifiant de la révision et une description neutre du problème. L'équipe peut commencer à travailler sans connaître la cause du problème ; le diagnostic vise à déterminer où concentrer ses efforts.